Титановые фитинги: ASTM B363 Руководство по закупкам
| Спецификация | ASTM B363 (кованые фитинги), B16.9 (размеры), B16.25 (скос), B16.28 (локти короткого радиуса). |
|---|---|
| Применимый стандарт | Gr1, Gr2, Gr3, Gr7, Gr9, Gr12, Gr16-соответствие сорту фитинга к классу труб |
| Состояние материала | Фитинги для сварки труб для коррозионной жидкости-PTA, хлорщелочная, морская вода, органическая кислота |
| Контроль и упаковка | График подгонки трубы (Sch 10S/40S/80S); проверка стенок локтя с помощью UT; требуется травление после формовки для удаления загрязнения железом. |
| Справочная цена | $20.00 – $30.00 |
Описание продукции: ASTM B363 титановые сварочные фитинги: истончение локтей, согласование графика, контроль загрязнения железом, кованые vs фабрикаты, экономика сцепления с коленчатым суставом. Руководство покупателя с
Обзор продукции
| Стандарты | ASTM B363 (кованые фитинги), ASME B16.9 (размеры), B16.25 (сконические концы), B16.28 (локти короткого радиуса) |
|---|---|
| Отметки | Gr1, Gr2, Gr3, Gr7, Gr9, Gr12, Gr16-штамп для сварки бутонов должен соответствовать классу трубы |
| Услуги | Фитинги для сварки труб для коррозионной жидкости-PTA, хлорщелочная, морская вода, органическая кислота, конденсат |
| Основное различие | B363-спецификация материала; B16.9-спецификация размеров. Указание только B16.9 означает принятие любого материала. Расписание и истончение экстрадо-два корня отказа. |
Неудача: 11 месяцев, чтобы забить в луковине 90 ° LR
В 2022 году прибрежная ПТА Завод (очищенная терефталевая кислота) в Китае ввел в эксплуатацию 6-дюймовый титановый трубопровод Sch 10S Gr2, несущий конденсат уксусной кислоты при температуре 85°C. Линия использовала стандартные локти 90° с длинным радиусом B363, заказанные по заказу на покупку, который гласил только "B363 Gr2 локтя 6" Sch 10S LR, 90° "-одиннадцать месяцев спустя, В 3-часовом положении на экстрадосе (внешнем радиусе) локтя вниз по течению от управляющего клапана появилась утечка отверстий. Линия работала при расчетном давлении и температуре, без каких-либо нарушений.
Металлургическое исследование показало, что длина стенки экстрадоса в месте утечки составляет 2,67 мм. Номинальная стенка для 6-дюймовой трубы Sch 10S составляет 3,05 мм. Фитинг был сформирован из сварных труб, и два эффекта компаундирования уменьшили стенку: а) допуск мельницы, разрешенный в соответствии с разрешениями B363,-12,5% от номинальной, что дает пол 2,67 мм; b) процесс формовки растянул экстрадо еще на 8 - 12%. Спецификация покупателя не требовала проверки UT экстрадо после формовки, и поставщик поставил их на этаж B363-совершенно законно, но бесполезно для обслуживания.
Урок заключается не в том, что B363 является дефектным. Урок заключается в том, что "B363 Gr2 Schh 10S" не является заказом на покупку, а является отправной точкой. Полный заказ на поставку титанового фитинга имеет восемь полей, а не три, а недостающие пять-там, где происходят сбои.
ASTM B363: что он охватывает, а что не покрывает
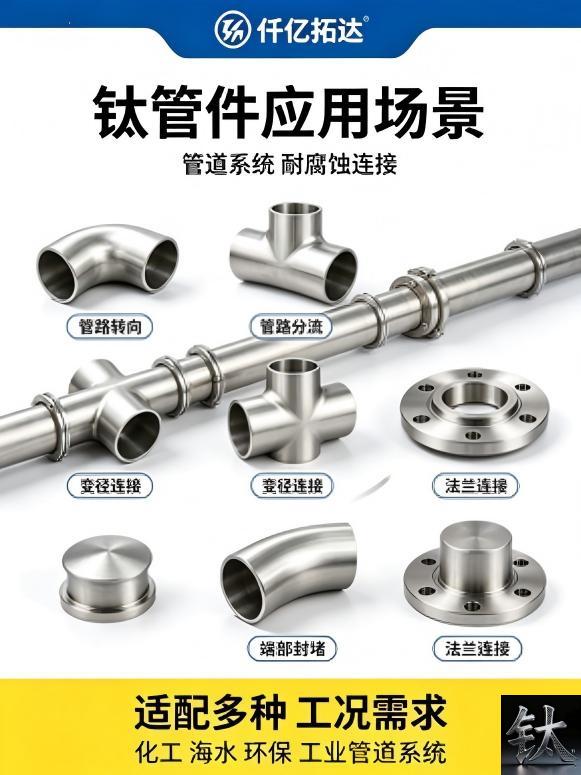
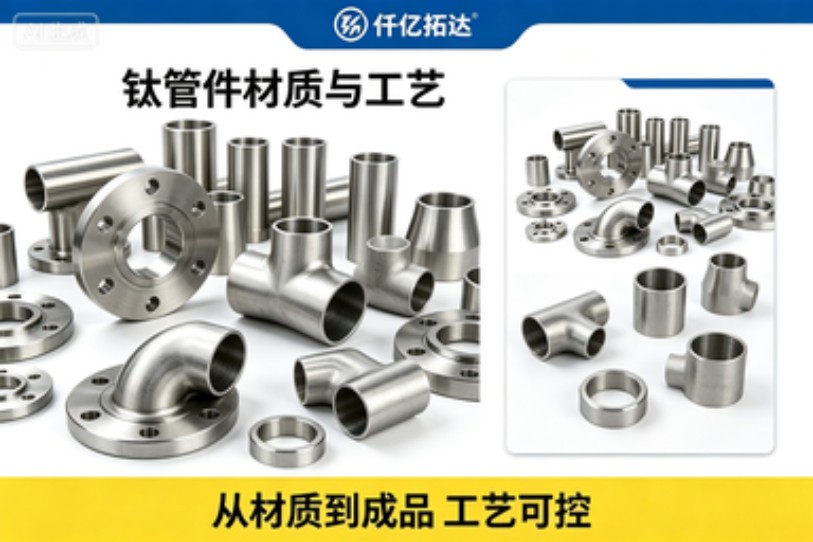
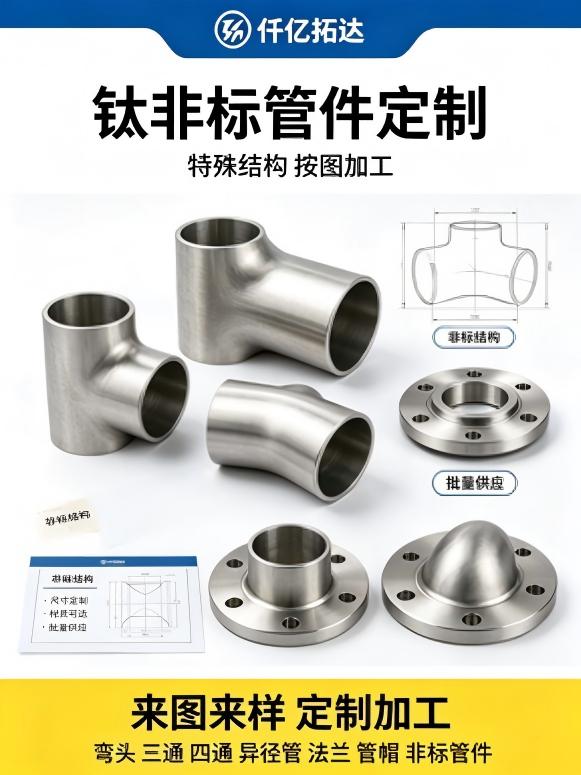
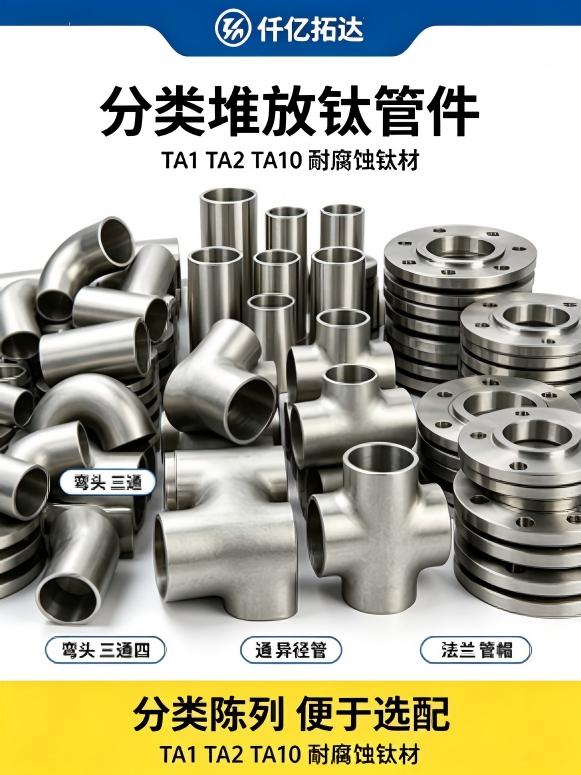
ASTM B363 охватывает кованые титановые и титановые сплавы для сварки в общих коррозионно-стойких сервисах.(45°, 90°, 180°);(длинный радиус и короткий радиус), tees (равные и уменьшающие), концентрические и эксцентричные редукторы, колпачки и заглушки концы B363 определяет химию, механические свойства, требования к гидроиспытаниям, допуски по размерам согласно ASME B16.9, подготовку скоса в соответствии с B16.25, Он не распространяется на изготовленные фитинги (изготовленные сварочной пластиной) и не распространяется на резьбовые или сокет-сварные арматуры.
Область применения стандарта прямо учитывает специфические для титана проблемы, которые не могут быть решены только в B16.9: Контроль сбора водорода, предотвращение загрязнения железом, постформование травление и осмотр поверхности для встраиваемых иностранных материалов. Покупатель, который указывает "ASME B16.9 фитинг" в титановом заказе, технически принял любой материал, который соответствует размерам B16.9-включая углеродистую сталь. B363 плюс класс (например, B363 Gr2) является минимальным цитированием.
Кованые по сравнению с изготовленными: 12-дюймовая граница
Кованые фитинги B363 изготавливаются из бесшовной трубы, сварной трубы, пластины или стержня в цельной части-в корпусе фитинга нет сварных швов, кроме оригинального шва трубы, если они сделаны из сварного материала. Кованые фитинги имеют непрерывный поток зерна, предсказуемые механические свойства и наименьшее остаточное напряжение. Стандартная кованая доступность B363 распространяется на 12 дюймов (DN300) в большинстве распространенных геометрий; Более 12-дюймовый, кованый B363 становится дефицитным и дорогим.
Изготовленная арматура состоит из трех частей пластины, соединенных тремя швами полного проникновения; Изготовленный локоть представляет собой две половинки режущей пластины, сваренные на позвоночнике и животе. Изготовленные фитинги не подпадают под действие B363 и должны быть квалифицированы в соответствии с ASME B31.3 с квалификацией сварщика WP, полный NDT на всех сварных швах, и постсварная термообработка обычно не требуется для титана, но после сварного травления является обязательным.
Для обслуживания менее 12-дюймовых, всегда указывайте кованый B363. Для 14-дюймовых и выше, где кованый недоступен, изготовленный является промышленным стандартом-но ожидайте 30 - 50% более низкий срок усталости и требуют 100% UT или RT на всех сварных швах. Покупатель, который принимает "B363 эквивалент" изготовленный фитинг ниже 12-дюймовый без квалификационного пакета B31.3 покупает будущую утечку.
Оригинальное название: Elbow Extrados Thinning: The-125% × Формирование ловушки
Механизм прост: при холодном или горячем формировании локтя внешний радиус растягивается под растяжением, а внутренний радиус сжимается на 8 - 15% в зависимости от соотношения радиуса и метода формирования; интрадос утолщается на аналогичное количество.
Это усугубляется допуском мельницы B363, который допускает-12,5% от номинальной стенки на снабженном фитинге. Фитинг, образованный из трубы на полу-12,5%, с дополнительным 10% уменьшением образования на экстрадосе, На 6-дюймовой стене Sch 10S (номинальная 3,05 мм) это дает 2,40 мм-21% ниже номинальной основы конструкции.
Стандартный стандарт B363 по умолчанию NDT не требует UT на экстрадо. Покупатели должны добавить это в заказе на покупку:"Ультразвуковое измерение толщины в четырех точках на экстрадосе (0°, 90°, 180°, 270° от скоса сварного шва) минимальная измеренная стенка должна составлять не менее 87,5% от номинальной плановой стенки."Поставщики взимают надбавку в размере 3 - 5% за эту проверку; Стоимость не уточняющего его-утечка обскура через 11 месяцев.
График совпадения: Sch 10S, 40S, 80S
Титановая арматура для сварки штампов поставляется в том же расписании, что и титановая труба: Schh 10S (световая стена), Sch 40S (стандартная стена), Sch 80S (сверхтяжелый). График монтажа должен точно соответствовать графику работы трубы, а не приблизительно. Идентификатор трубы и идентификатор фитинга на скосе сварного шва должны быть непрерывными; любой шаг создает турбулентный поток у корня сварного шва, который в титановой службе ускоряет расщелиную коррозию в зоне теплового воздействия.
| Расписание работы | 6-дюйм Стенка (мм) | Типичная услуга |
|---|---|---|
| Схм. 10S | 3.05 | Коррозионная жидкость низкого давления, конденсат |
| Sch-40S | 3.68 | Стандартная химическая служба ASME B31.3 Normal Fluid Service |
| Schh 80S | 5.54 | Циклическая служба высокого давления, сильная эрозия |
Наиболее распространенной ошибкой при сопоставлении расписания является заказ труб в Sch 10S и фитингов в Sch 40S (или наоборот), особенно когда трубы и фитинги заказываются у разных поставщиков. Фитинговая установка Sch 40S, сварная к трубе Sch 10S, создает шаг ID 0,63 мм у корня сварки-небольшой, Но достаточно для того, чтобы создать низшую Зона рециркуляции давления в турбулентном потоке и инициирование трещиной коррозии в ГАЗ в течение 18 месяцев. Заказать и проверить по получении с вернье на скосе лица.
Выбор класса: соответствие Фитингу к трубке
Сорты, доступные под зеркалом B363 B338 марок труб: Gr1,Gr2, Gr3 (Коммерчески чистый), Gr7 (Ti-0,15Pd, UNS R52400), Gr9 (Ti-3Al-2,5V, UNS R56901), Gr12 (Ti-0,3Mo-0,8Ni, UNS R53400) и Gr16 (вариант Gr7 с низким содержанием Pd). Базовым сортом для общей коррозионной службы является Gr2-UNS R50400, эквивалентный китайскому TA2.
Во-первых, сварка Gr2 к трубе Gr7 не является экономичным компромиссом, а гальваническим несоответствием.(с высоким содержанием палладия) был выбран, потому что условия эксплуатации вызывают активную коррозию на Gr2; сварка Gr2, прикрепляемая к этой линии, помещает менее благородный материал в наиболее напряженном месте Во-вторых, фитинги Gr7 и Gr12 должны быть проверены PMI на каждой партии, потому что они отличаются от Gr2 всего на 0,15% Pd или 0,3% Mo +0,8% Ni-невидимы для глаз и легко путаются в инвентаре. Gr9 (Ti-3Al-2.5V) является единственным сортом в списке со значительным содержанием алюминия; не следует указывать, где свариваемость титана до марок CP является основным допущением, поскольку зона сварки Gr9 имеет отличные механические свойства от HAZ класса CP.
Заражение железом: ловушка для инструментов
Антикоррозионная стойкость титана зависит от стабильной пассивной пленки TiO2. Свободные частицы железа, встроенные в поверхность из инструментов из углеродистой стали, шлифовальных колес, проволочных щеток или обработки щипцами из углеродистой стали, разрушают эту пленку локально и создают гальванический элемент: частица железа анодна по отношению к титану, точечная инициируется у частицы, Это не теоретическая проблема-это вторая наиболее распространенная причина отказа титана после экстрадоса.
B363 производители, производящие фитинги для коррозионной службы, должны использовать специальные титановые инструменты или инструменты из нержавеющей стали.(никогда не углеродистая сталь), и фитинги должны быть маринованы в ванне HF/HNO3 после формования, чтобы удалить встроенное железо и загрязнение поверхности. Осол также удаляет альфа-корпус-хрупкий обогащенный кислородом поверхностный слой, который образуется выше 500 °C. Покупатели должны потребовать на PO:"Фитинги маринованы после формовки; испытание свободного железа согласно ASTM A380 проводится на 10% фитингов на партию; отказ требует 100% повторного маринования". Поставщики, которые не мариновали по умолчанию, поставляют фитинги со встроенным железом, которые проходят визуальный осмотр и выходят из строя через 6 - 24 месяца.
B16.9 Размеры против материала B363: ловушка с двумя характеристиками
ASME B16.9 устанавливает размеры.(от центра к лицу, график толщины стенок, геометрия скоса, допуски по весу) для сварки с помощью клавиш любого материала. ASTM B363 определяет требования к материалам (химия, механическая, поверхностная, неразрушающая, титановые фитинги соответствуют обоим требованиям: Имеет размеры B16.9 и свойства материала B363.
Покупатели часто ссылаются только на B16.9 в заказах на покупку, предполагая, что поставщик будет по умолчанию титан, потому что заказ на титан. Это предположение неверно. B16.9 только принимает любой материал-углеродистая сталь, нержавеющая, легированная сталь или титан-который соответствует размерному стандарту. Полный титановый фитинг PO должен цитировать B363 плюс марка:"ASTM B363 Grade 2, dimensions per ASME B16.9, canic per B16.25." Without B363, the supplier has no contractual obligation to verify титана chemistry, surface contamination, or hydrogen pickup.
Лап-шарнирный фланг + штуп конец: стоимость архитектуры
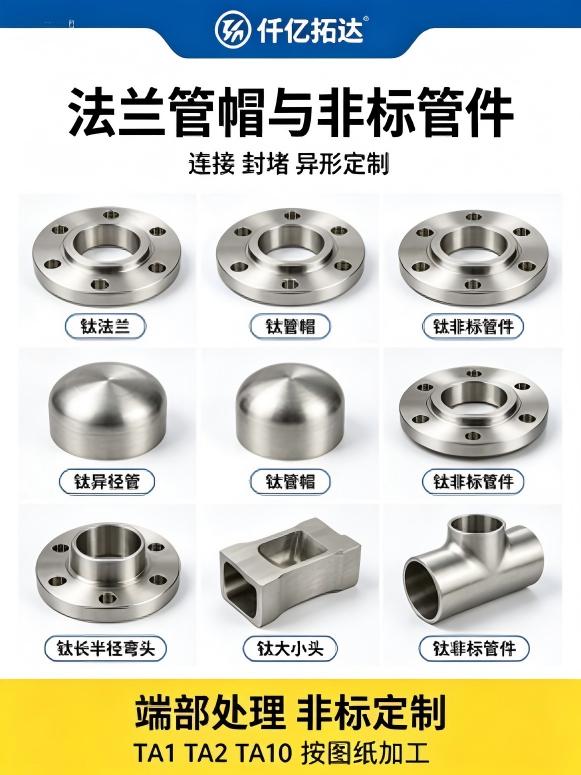
Для трубопроводов высотой более 2 дюймов, где требуются фланцевые соединения, система фланцевого соединения с заглушкой является стандартной архитектурой титановых трубопроводов.(титан), который приваривается к титановой трубе; кольцо заднего фланца представляет собой рыхлое кольцо, которое скользит по заглушке и болтами к спаривающему фланцу. фланцевое кольцо может быть углеродистой или нержавеющей, потому что он не контактирует с технологической жидкостью-только заглушка.
6-дюймовый титановый шоковой фланец весит около 9 кг и стоит полную цену титанового материала. 6-дюймовый титановый заглушка весит приблизительно 1,5 кг; Кольцо из углеродистой стали того же класса давления весит 8 кг и стоит примерно 1/8 титанового эквивалента. Система кольцевого соединения + заглушки обеспечивает 60 - 80% Экономия стоимости фланца на диаметрах выше 2 дюймов, с дополнительным преимуществом, что опорное кольцо лучше переносит смещение болтового отверстия, чем жесткая сварная горка.
Приварной воротниковый Титановые флажки Покупатель, который указывает фланцы титанового сварного шва через 6-дюймовый трубопровод для " однородности " покупает 4 - 6 раз стоимость фланцевого материала без обслуживания.
Бевель концы и подготовка к сварке по B16.25
ASME B16.25 определяет подготовку скоса конца для арматуры для сварки штырей: угол скоса 37,5° с поверхностью корня 1,6 мм ("земля") для стенки 4,8 мм и толщина; для более тонкой стенки, простой квадратный разрез или небольшой фаски без поверхности корня. и встроенное железо перед сваркой-титановая сварка TIG требует уровней чистоты, приближающихся к хирургическому уровню, потому что титан растворяет кислород и азот из атмосферы выше 500 ° C и становится сжатым.
Поставщики должны поставить фитинги B363 с подготовленными, обезжиренными и пассивированными колёсами. Покупатели должны проверить скосную поверхность при получении: любое обесцвечивание (синий, фиолетовый или серый соломенный цвет) указывает на загрязнение кислородом при скосной резке горячим шлифовальным колесом; пораженный слой должен быть удален механическими средствами или травлением перед сваркой. Предпочтительными являются бели, вырезанные с помощью холодной резины или ленточной пилы; Белки, разрезанные абразивным колесом, выделяют тепло и требуют дополнительного удаления поверхности.
Толерантность, внекруговая проверка и проверка стены
В363 и В16.9 определяют допустимые конверты для габаритов установки: Толщина стенок (-12,5% от номинального значения, допуск мельницы), вне круглой формы (Фитинговый конец должен быть круглым в пределах 1% от номинального OD для размеров до 12 дюймов), размер от центра к лицу Эти допуски предназначены для нормальной эксплуатации жидкости; они недостаточны для высокоциклической или высокотемпературной эксплуатации без дополнительной проверки.
Покупатели должны добавить три этапа проверки в ПО для серьезного обслуживания.(0°, 90°, 180°, 270°) и сообщает о минимуме; минимальный размер не должен опускаться ниже 87,5% от номинального значения. PT В-третьих, проверка размеров при получении: Проверьте OD на скосе, стенку на скосе, центр к лицу на образце 10% партии и запланируйте соответствие со спаривающей трубой-фитинг с маркировкой "Sch 10S", который измеряет стену 3,68 мм на скосе, является ошибкой Sch 40S.
Восемь провалов закупок
Вот восемь неудач, наблюдавшихся в заказах на покупку B363 за последнее десятилетие, в порядке приблизительной частоты:
1.Только B16.9 без B363. Поставщик не имеет договорных обязательств по проверке химического состава титана, загрязнения поверхности или водородного сбора. Фитинги из углеродистой стали могут быть поставлены как "соответствующие", и покупатель не имеет права обращаться за помощью. Всегда указывайте "B363 Gr [класс], размеры по B16.9".
2.Не уточняйте минимальный экстрадос стены. B363 позволяет-12,5% от номинального плюс формирование истончения 10 - 15%. Без требования проверки UT на экстрадо поставщик может поставить на этаже B363, и покупатель несет риск. Добавить "UT on extrados, minimum 87,5% от номинального" к каждому локтевому PO.
3.Расписание между трубами и фитингами. Фитинговая установка Sch 40S, сварная к трубе Sch 10S, создает шаг ID 0,6 мм у корня сварного шва, создавая турбулентный поток и коррозию расщелины. Проверяйте соответствие графика при получении вернье на скосной поверхности.
4.Степень несоответствия. Фитинги Gr2, сваренные к трубе Gr7 (или наоборот), создают гальваническое несоответствие при сварке. Подключите сварные сварные швы кросс-класса к менее благородным материалам, что является неправильным местом для компромисса.
5.Не требует заваривания после формирования. Свободное железо, встроенное из углеродистой стали, инициирует точечную точечную обработку. Требует "маринованного после формования, свободного испытания железа по ASTM A380 на 10% партии" на каждом ПО.
6.Принимая «эквивалент B363» изготовленные фитинги менее 12 дюймов. Изготовленные фитинги не являются B363-они имеют более низкий срок службы усталости и нет прослеживаемости B363. Менее 12 дюймов, всегда требуется кованый B363.
7.Не требуется PMI для Gr7, Gr12, Gr16. Эти сорта отличаются от Gr2 на 0,15% Pd или 0,3% Mo +0,8% Ni-невидимые для глаз. Требуются PMI (XRF) на каждой партии, а не случайная выборка.
8.Указание фланцев титанового сварного шва, где бы это ни было сделано колп шарнир + заглушка. 4 - 6x стоимость фланца без сервисной выгоды. Резервный шварный шов для циклического или прямого воздействия жидкости.
Экономика затрат: куда уходят деньги
6-дюймовый титановый трубопровод Sch 10S Gr2 по цене за метр установленной катушки разбивается примерно следующим образом (иллюстративно, исходя из котировок производителей и трейдеров на готовую продукцию завода за 2024 - 2026 годы):
| Компонент | Стоимость за метр (USD) | Поделиться |
|---|---|---|
| Gr2 Schh 10S труба (6 ") | $55-70 | 45% |
| B363 Gr2 90° LR локоть | $180 - 240 каждый (каждые ~ 12 м) | 22% |
| B363 Gr2 равный tee | $220 - 300 каждый (каждые ~ 30 м) | 11% |
| Штуб конец + фланцевый фланцевый стык CS | $90 - 130 за сустав (каждый ~ 30 м) | 7% |
| Сварка, NDT, травильный труд | $25-40 | 15% |
Фитинги составляют 40% от стоимости установки на 22% от установленной длины. Рычак для снижения затрат не цена трубы, а спецификация установки дисциплины минимум экстрадос стены.(5% премиум-класса) предотвращает 11-месячную утечку; требует маринования (2 - 3% премиум-класса) предотвращает точечное заражение железом; Указание сцепного шарнира + заглушки вместо сварного шва (60 - 80% экономия фланцев) сокращает стоимость фланца на больших диаметрах. Покупатель, который рассматривает фитинги как товар линии, теряет эти рычаги.
Проверка поставщика: шесть документов, которые нужно запросить
Перед размещением заказа на установку B363 запрашивайте эти шесть документов. Поставщик, который не может изготовить все шесть, не имеет права на услуги по монтажу титановых стержней.
1. Протокол испытаний материалов (MTR) в соответствии с EN 10204 3.1 или 3.2, содержащий теплохимический состав, механические свойства и обозначение UNS, соответствующее заказанному сорту.
2. Сертификат соответствия B363, в котором указывается, что фитинги изготовлены в соответствии с ASTM B363 с проверкой качества, а не «только размеры B16.9».
3. После формовки был выполнен сертификат о погрузке или проводник процесса, показывающий этап ванны HF/HNO3, с результатами испытаний свободного железа ASTM A380 на 10% партии.
4. Отчет проверки стены UT extrados для каждого локтя в порядке, показывая четырехточечное измерение и минимальную стену.
5. Отчет о гидроиспытании при расчетном давлении 1,5 × на B363 для каждой установки (стандарт, но проверьте, что он был выполнен и не пропущен).
6. Сертификат PMI (XRF) для каждой партии фитингов Gr7, Gr12 или Gr16, подтверждающий содержание палладия, молибдена или никеля соответствует спецификации марки.
Оригинальное название: The 8-Field Purchase Order for Титановые фитинги
Полный заказ на покупку титановых батареек B363 имеет эти восемь полей. Все меньшее оставляет пробел, который будет найден неисправностью.
1.Стандартный + класс: ASTM B363 Gr2 (или Gr7/Gr12/Gr16), UNS R50400 (или R52400/R53400/R52402), размеры на ASME B16.9, скос на B16.25.
2. Геометрия: 90° LR локоть/45° SR локоть/равный tee/концентрический редуктор (6 "× 4")/эксцентричный редуктор (6 "× 4")/колпачок/заглушка конец.
3.Размер + расписание: NPS 6, Sch 10S (график согласования труб). Укажите оба варианта.
4.Проверка стенок: UT на экстрадосе в 4 положениях (0°, 90°, 180°, 270°), минимальная стенка 87,5% от номинальной.
5.Состояние поверхности: После формовки, испытание на свободное железо согласно ASTM A380 на 10% партии.
6. Неразрушающий контроль: Визуальный + гидротест для B363 (по умолчанию); добавить PT на скосе и внутри 25 мм для тяжелой эксплуатации.
7.Документация: MTR EN 10204 3.1, сертификат соответствия B363, сертификат травления, отчет UT extrados, отчет о гидроиспытании, сертификат PMI (для Gr7/Gr12/Gr16).
8. PMI на получение: Для Gr7, Gr12, Gr16 покупатель проверяет XRF на 10% полученной фитинги перед установкой.
Часто задаваемые вопросы
Q1: В чем разница между ASTM B363 и ASME B16.9 Титановые фитинги?
B363-спецификация материала для кованых титановых сварочных фитингов. B16.9-размерная спецификация для арматуры для сварки бутгальков любого материала. A B363 fitting conforms to B16.9 plus titanium specific requirements (chemistry, mechanical, surface, hydrogen control, NDT). Указание только B16.9 означает, что вы принимаете любой материал-для титана вы должны указать B363 плюс марку.
Q2: Почему локтевой экстрадос стенки тоньше и насколько она может тоньше?
Во время формирования внешний радиус (extrados) локтя растягивается и тоньше, в то время как внутренний радиус В363 позволяет-12,5% от номинальной стенки. В сочетании с истончением формовки 10 - 15% фактическая стенка экстрадоса может достигать 0875 × номинала.(номинальная 3,05 мм), экстрадос может иметь размер 2,67 мм-ниже проектного минимума. Покупатели должны указать минимальную стену или запросить проверку UT на экстрадо.
Q3: Могу ли я использовать инструменты из углеродистой стали для формирования или обработки Титановые фитинги?
Нет. Инструменты из углеродистой стали, шлифовальные колеса, проволочные щетки или даже обработка щипцами из углеродистой стали встраивают свободные частицы железа в титановую поверхность. При эксплуатации частицы железа создают локальные гальванические элементы, которые инициируют точечную точечную и ускоряют коррозию расщелины. и фитинги должны быть маринованы (ванна HF/HNO3) после формовки, чтобы удалить встроенное железо и поверхностное загрязнение.
Q4: Какая разница между кованым (B363) и изготовленным Титановые фитинги?
Фитинги B363 изготавливаются из бесшовной трубы, сварной трубы, пластины или стержня в одной части-никаких сварных швов в фитинге, кроме оригинального сварного шва трубы, если из сварного запаса. Изготовленные фитинги создаются путем сварки нескольких частей пластины вместе. B363 не распространяется на изготовленные фитинги большого диаметра свыше 12 дюймов (DN300), если кованый B363 отсутствует, Используются изготовленные фитинги по ASME B31.3 с квалификацией сварщиков WP, но с уменьшенным сроком службы усталости и дополнительным неразрушающим методом.
Q5: Как я соотносим качество и график работы с трубой?
Необходимы два матча.(1) Сорт соответствия-соединительная арматура UNS и сорт должны равняться трубе (труба Gr2 + фитинг Gr2, труба Gr7 + фитинг Gr7). Фитинг Gr2, сваренный к трубе Gr7, создает гальваническое несоответствие при сварке и снижает коррозионную допустимость зоны с высоким Pd.(2) График совпадения-труба Sch 10S идет с фитингом Sch40S с Sch 40S, Sch 80S и Sch80S. Несоответствие графика создает этап идентификации на корне сварного шва, вызывая турбулентный поток и коррозию щелей.
Q6: Когда я должен использовать фланцевый шарнир с заглушкой вместо фланца сварного шеи?
Локовой соединительный фланц + заглушка является предпочтительным для титановых трубопроводов высотой более 2 дюймов, когда имеет значение стоимость.(короткая фитинка B363) представляет собой титан; Это экономит 60 - 80% стоимости фланца на больших диаметрах, потому что только заглушка несет коррозионную жидкость. 6x стоимость заглушки + кольцо CS. Используйте сварочный шов только для циклического обслуживания высокого давления или когда поверхность фланца подвергается воздействию жидкости.
Q7: Что требуется для NDT на B363 Титановые фитинги Перед отправкой ?
B363 по умолчанию NDT-это визуальный осмотр плюс гидроиспытание при расчетном давлении 1,5x. Для обслуживания выше 60C, хлорида или усталости/циклического обслуживания покупатели должны добавить:(1) UT на локтевых экстрадосах для проверки минимальной стенки;(2) PT (жидкий пенерант) на всех сварных сварочных свалках и образующихся поверхностях для поверхностно-разрушающих трещин; PMI (XRF) на каждой партии Gr7, Gr12, Gr16-эти марки отличаются от Gr2 всего на 0,15% Pd или 0,3% Mo +0,8% Ni, невидимые для глаз.
Опишите ваши требования — марка, размер и количество. Ответим в течение 24 часов.
Предпочитаете чат? WhatsApp +86 188 2967 9311 или напишите на sales@sxqytd.com.
- Что такое титан фланец| ASME B16.5 ASTM B381 Gr2 Gr5 титановые флажк
- ASME B16.5 титановая флажка класса 2 DN100-DN600 Класс 150/300 FOB
- Gr2 Titanium Sheet Price FOB Shanghai | ASTM B265 In Stock
- Titanium Price Today (26 октября 2026 г.): отчет о рынке Китая
- Цена на титан сегодня (23 октября 2026 г.): пластина, трубка, стерже
Контактное лицо: Wang Xiaoning
Телефон: +86-917-355-7966
Эл. почта: sales@sxqytd.com
WhatsApp: +86 188 2967 9311
Компания: Shaanxi Qianyi Tuoda Technology Co., Ltd
Адрес: Floor 4, Building 4, No. 188 Gaoxin Avenue, High-tech Zone, Baoji City, Shaanxi Province, China