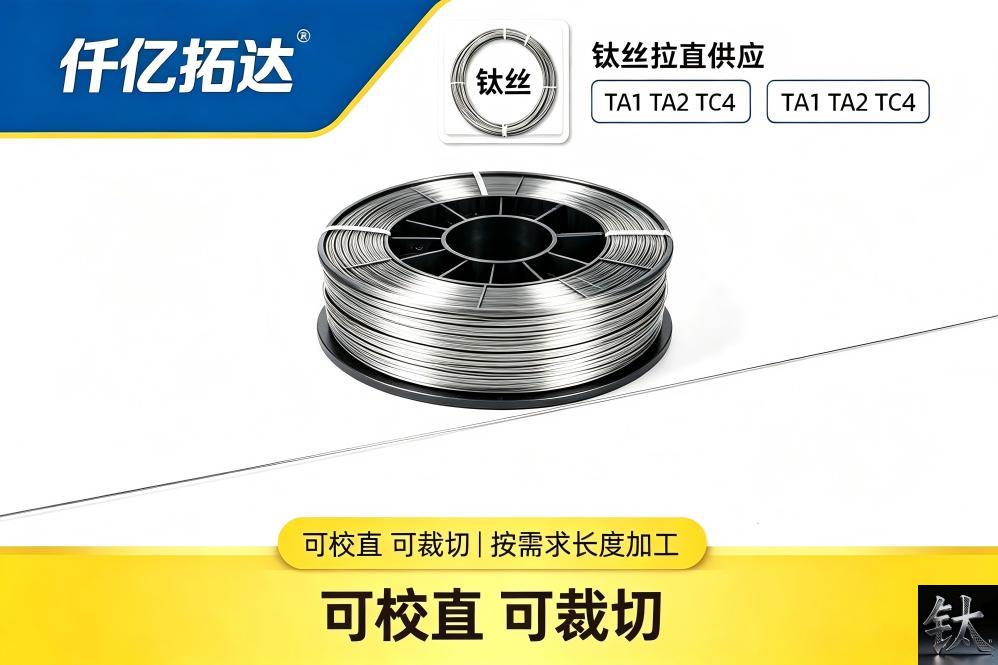
Титановая проволока — ASTM B863 Наполнитель, пружина и медицинское руководство
| Спецификация | ASTM B863 (проволока), AWS A5.16 (классификация наполнителей), F136 (имплантат Ti-6Al-4V ELI), F67 (имплантат CP) |
|---|---|
| Применимый стандарт | ERTi-1, ERTi-2, ERTi-5, ERTi-7, ERTi-9, ERTi-12, ERTi-23; non-weld Gr1, Gr2, Gr5, Gr23 |
| Состояние материала | сварочный наполнитель TIG/PAW, проволока медицинского имплантата, пружинная проволока, проволока заголовка крепежа |
| Контроль и упаковка | Соответствующий сорт наполнителя к основному металлу (ERTi-2 для Gr2, ERTi-5 для Gr5, ERTi-23 для Gr23); AWS A5.16 для сварной проволоки; F136 для имплантата |
| Справочная цена | $25.00 – $35.00 |
Описание продукции: ASTM B863 титановая проводка: соответствие наполнителей ERTi, классификация AWS A5.16, пружинная проволока, проволока для имплантации F136, условия поверхности, 7 ловушек для закупок, экономия затрат.
Обзор продукции
| Стандарты | ASTM B863 (проволока); AWS A5.16 (классификация наполнителей); F136 (имплантат Ti-6Al-4V ELI); F67 (имплантат CP) |
| Отметки | ERTi-1, ERTi-2, ERTi-5, ERTi-7, ERTi-9, ERTi-12, ERTi-23; non-weld Gr1, Gr2, Gr5, Gr23 |
| Услуги | сварочный наполнитель TIG/PAW, проволока медицинского имплантата, пружинная проволока, проволока заголовка крепежа |
| Основное различие | B863 покрывает проволоку (≤ 6 мм); B348 покрывает штангу (≥6 мм). Сварочная проволока имеет классификацию AWS ERTi-xx и должна соответствовать основному металлу; несварная проволока предназначена для пружины, крепежа или имплантации, где соответствие осуществляется по сервису, а не по химии сварки. |
Дело: Отказ сварного шва от несоответствующей присадочной проволоки
В 2019 году химический завод в Юго-Восточной Азии ввел титановый Gr2 (коммерчески чистый) сосуд под давлением с окружным сварным швом TIG. Изготовитель использовал ERTi-5 (Ti-6Al-4V) наполнительная проволока, аргументируя, что более прочный наполнитель обеспечит более прочный стык. В течение четырнадцати месяцев эксплуатации при 80°C в хлоридносодержащем рассоле сварочного отложения образовались поперечные трещины на линии слияния, И корабль проплыл.
В ходе расследования неисправности было установлено металлургическое несоответствие. родительский металл Gr2 был коммерчески чистым. Зона слияния содержала градиент композиции между двумя, Зона теплового воздействия (HAZ) На стороне Gr2 был подвергнут термическому циклу, для которого исходный металл не был предназначен. Трещины, инициированные на линии слияния-самое высокое напряжение, наименьшее место коррозионной стойкости в стыке.
Этот случай является проволочным эквивалентом 8-месячной неисправности конденсаторной трубки, описанной в руководстве B338. Провода была подлинной ERTi-5, правильно сертифицированной AWS A5.16. Отказ был техническим сбоем. Изготовитель не следовал кардинальному правилу титановой сварки: соотнести марку наполнителя с маркой основного металлаЭто руководство существует так, чтобы ваш следующий заказ на покупку проволоки B863 не заканчивался таким же образом.
ASTM B863 Область применения: проволока, а не бар
ASTM B863 озаглавлен «Стандартные технические условия на проволоку из титана и титановых сплавов.«Слово, которое делает работу, является Провод. B863 охватывает титановые изделия диаметром до 6 мм, в прямой длине или на шпильках. Более 6 мм, руководящим стандартом является ASTM B348 для бара. Два стандарта перекрываются на границе 6 мм, и заказ на покупку такого размера должен указать, какой стандарт регулирует - поскольку системы допуска, параметры поверхности и варианты упаковки различаются.
B863 охватывает сварочную проволоку, пружинную проволоку, проволоку медицинского имплантата, проволоку с застежкой и проволоку общего назначения. Стандарт не классифицирует проволоку по конечному использованию; Классификация сварочной проволоки по обозначению AWS (ERTi-xx) регулируется AWS A5.16, где перекрестные ссылки В863 для формы продукта.
Для большинства покупателей, соответствующее различие заключается в сварке проволокой наполнителя.(который имеет классификацию AWS и должен соответствовать основному металлу) и несварной проволоке (который предназначен для пружины, крепежа, имплантата или общего использования, и соответствует сервису, а не сварке). Оба не взаимозаменяемы. Несварная проволока, используемая в качестве сварочного наполнителя, не будет иметь химический контроль, который производит звук сварного осаждения.
Сварочная присадочная проволока по сравнению с несварной проволокой: AWS A5.16 Система
Сварочная проволока относится к AWS A5.16,"Спецификация для сварочных электродов и стержней титанового и титанового сплава".(Электрод титан), за которым следует число, соответствующее сорту основного металла. ERTi-2 соответствует Gr2; ERTi-5 соответствует Gr5; ERTi-23 соответствует Gr23. Химические пределы наполнителя более жесткие, чем химические пределы соответствующего основного металла, потому что наполнитель должен производить сварочный осадок, который отвечает механическим и коррозионным требованиям соединения.
ERTi-2 имеет более жесткие ограничения на кислород, азот, углерод и железо, чем основной металл Gr2, потому что эти интерстициальные элементы контролируют прочность сварного осада и восприимчивость к растрескиванию. Кусок проволоки Gr2, взятый с катушки и используемый в качестве сварочного наполнителя, может соответствовать химии Gr2, но не соответствовать ERTi-2 лимитам, и сварочный осадок будет иметь более низкую вязкость и более высокий риск растрескивания.
Второй причиной является подготовка поверхности. Сварка наполнителя проволока поставляется очищенной-маринованной, обезжиренной растворителем и защищенной от атмосферного загрязнения во время упаковки. Любой поверхностный оксид, масло или влага на проволоке попадает в сварочный осадок и создает пористость и охрупчивание. Несварная проволока не поставляется к тому же стандарту подготовки поверхности, и использование его в качестве сварочного наполнителя является распространенной причиной пористости и водородной сборки в титановых сварных швах.
| Собственность | Сварочная проволока наполнителя (ERTi) | Несварная проволока. |
| Классификация | AWS A5.16 ERTI-xx | Класс ASTM B863 (например, Gr2, Gr5) |
| Химический контроль | Хвост, чем базовый металл | Как и основной металл |
| Подготовка поверхностей | Загруженный, обезжиренный, запечатанный | Снарисованный или как рулонный |
| Состояние | Аннулирование (М) | Охлажденные, холодно-нарисованные, или состаренные |
| Упаковка | Шпуль или прямая длина, запечатанная | Длина катушки или прямой длины |
Сопоставление наполнителя с базовым металлом: основное правило
Кардинальное правило титановой сварки: соотнести марку наполнителя с маркой основного металлаСистема классификации AWS A5.16 разработана вокруг этого правила-ERTi-2 для Gr2, ERTi-5 для Gr5, ERTi-23 для Gr23-и это правило существует, потому что несогласованный наполнитель производит сварной шов со свойствами, которые не соответствуют конструкции.
ERTi-5 (альфа-бета-сплав) на Gr2 (коммерчески чистый) произвел зону слияния с градиентом состава, микроструктурой, отсутствующей ни в родительском, ни в наполнителе, и коррозионной стойкостью ниже, чем в любом из них. Сварив был «сильнее» при растяжении, но не работал в коррозионной стойкости и трещине-что было фактическим требованием обслуживания.
Обратное несоответствие-наполнитель ERTi-2 на базовом металле Gr5-одинаково плохо. Сварный осадок является коммерчески чистым титаном, более низким по прочности, чем исходный металл Gr5, и соединение не соответствует расчету прочности конструкции. Это распространенный ярлык в магазинах, которые запасают только ERTi-2 и используют его для всего; сварный шов выглядит приемлемым при визуальном осмотре, но не отвечает требованиям прочности соединения.
Исключения из правила соответствия являются узкими и требуют инженерного обоснования. Наполнитель с более высокой пластичностью может быть указан, когда соединение предназначено для выхода в сварочном осаде, а не в родительском металле. Для сварного сварного сварного шва двух марок титана может использоваться наполнитель, соответствующий более низким-Степень прочности. Каждое из этих исключений должно быть задокументировано в спецификации процедуры сварки (WPS) и квалифицировано сертификационными записями процедуры (PQR).
Условия поверхности: Pickled, Ground, Polished
В863 проволока поставляется в четырех основных условиях поверхности: черный (нарисованный или прокаченный с оксидной шкалой), маринованный (оксид удален, альфа-корпус может остаться), грунт (бесцентр-грунт до окончательного допуска и поверхностной отделки) и полированный (зеркальная отделка для медицинского или внешнего вида обслуживания).
Черная проволока является самым дешевым условием, поставляется как натянутая или как прокатка с оксидной шкалой от рабочей температуры. Поверхность темная, с альфа-корпусом под шкалой. Черный провод используется для дальнейшего рисования-поверхность очищается во время следующего сокращения чертежа-и не поставляется для прямого использования. Не указывайте черный провод для готового применения; альфа-корпус вызовет растрескивание.
Закалированная проволока является базовым условием для общего изготовления и для сварки наполнителя проволоки, которая будет очищена перед использованием. Покупатель должен проверить удаление альфа-кейса для любой циклической или имплантантной услуги;"маринованный" не означает "альфа-корпус удален".
Грунтовая проволока является маринованной проволокой, которая была бесцентр-заземлена до окончательного допуска диаметра и поверхности поверхности. Поверхность яркая, с отделкой обычно лучше 0,8 микрометров Ra. Наземная проволока указана для прецизионных применений-проволока медицинского имплантата, пружинная проволока, прецизионной застежной головки проволоки-где поверхность является конечной поверхностью и дефекты поверхности становятся участками инициации трещин.
Полированная проволока-это грунтовая проволока, которая была дополнительно отполирована до зеркальной отделки, как правило, лучше 0,2 микрометра Ra. Отполированная проволока указана для медицинских имплантатов проволоки (F136, F67), где отделка поверхности является нормативным требованием, и для применения внешнего вида (ювелирные изделия, архитектурные). Премиум по земле составляет от 30 до 80 процентов.
Диаметр толерантности и пул против длины прямой
Допуски по диаметру B863 соответствуют системе ISO, причем класс зависит от способа изготовления и диапазона диаметра. Для проволоки менее 1 мм полосы допуска являются плотными в абсолютном выражении-h7 на проволоке 1 мм плюс 0/минус 010 мм, но относительный допуск шире, чем для более крупных размеров. полосы толерантности ослабляются в абсолютном выражении, но сжимаются в относительном выражении.
Решающей проблемой для прецизионных применений является изменение диаметра по длине катушки или катушки. катушка из проволоки 1 мм с допуском h7 может иметь участок на расстоянии 1000 мм и участок на 0990 мм; если применение является точной намоткой медицинской пружины, постоянная пружины будет варьироваться на 2% между двумя секциями. указать свидетельство о прохождении диаметра на катушку, показывающее измеренный диаметр через промежутки по длине.
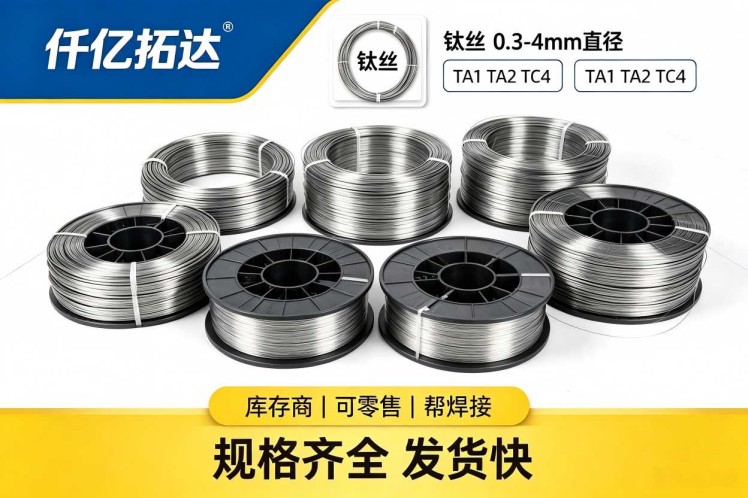
Упаковка является второй переменной. Сварочная проволока наполнителя поставляется на шпильках.(обычно 5 кг или 10 кг) для сварки TIG с непрерывным подачей, или на прямой длине (обычно 914 мм или 1000 мм) для ручной подачи. Несварная проволока поставляется в катушках или на шпильках в зависимости от диаметра и последующего процесса. Выбор упаковки определяется процессом сварки: Автоматизированная TIG с проволокой фидер требует катушки; ручная TIG может использовать либо. Укажите упаковку в заказе на покупку; по умолчанию зависит от мельницы и может не соответствовать процессу сварки.
Состояние: Охлажденный, Холодно-натянутый, Стресс Снимается
В863 проволока поставляется в трех основных условиях, обозначенных китайскими стандартными символами, которые стали распространенными в международной торговле: M (отожженный), Y (холодно-натянутый) и Y2 (холодный плюс снятие напряжения). Каждое условие несет различную комбинацию прочности, остаточного напряжения и стабильности размеров.
Прочность на растяжение является базовой для марки-для Gr2, примерно 345 МПа минимум. Отжигание является базовым условием для сварочной проволоки наполнителя (где стабильность размеров во время сварки имеет больше, чем подаваемая прочность) и для большинства общего изготовления. Компромисс ниже по мере подачи прочности.
Холодная проволока (Y) упрочняется за счет сокращения рисунка, с прочности на растяжение от 20 до 60 процентов выше отжиженной базовой линии. Холодная работа вводит остаточное напряжение, которое может вызвать искажение во время формования или сварки. Холодная вытяжка указана для пружинной проволоки, где работа упрочнения способствует производительности пружины, и для приложений, где более высокая прочность требуется без термической обработки.
Y2 указан для проволоки заголовка крепежа, где провод должен быть достаточно формируемым для головки (холодно-натянутый слишком хрупкий, отожженный слишком мягкий), но достаточно прочным, чтобы развить окончательную прочность крепежа после заголовка и старения. Y2 является наиболее распространенным условием для застежной проволоки.
Медицинская проволока: F136 и степень имплантата
Для медицинских имплантатов, руководящие спецификации ASTM F136.(Ti-6Al-4V ELI, Gr23) и F67 (коммерчески чистый титан, Gr1 - 4). Эти спецификации устанавливают пределы химии, механические требования и требования к качеству поверхности сверх того, что указано в B863. Требования к имплантату требуют, чтобы проволока не имела альфа-корпуса, не имела поверхностных дефектов, которые могли бы стать участками инициации трещин, и поставляется с химическим и механическим сертификатом, прослеживаемым по теплоте.
Для провода F136 предел кислорода составляет 0,13% максимум-тот же предел ELI, который отличает Gr23 от Gr5 в баре. Провод, продаваемый как "Ti-6Al-4V" или "Grade 5" без ссылки F136, может иметь содержание кислорода до 0,20%, Покупатель имплантата, который принимает язык "класса 5" в медицинском заказе, подвергается тому же риску, описанному в руководстве B348: Имплантат с более низкой вязкостью при переломе, чем предполагалось в конструкции.
В случае проволоки диаметром менее 1 мм решающее значение приобретает требование к качеству поверхности. Дефект поверхности глубиной 20 микрометров составляет 2 процента поперечного сечения проволоки 1 мм; тот же дефект на 25-мм планке составляет 0,08%. Эффект концентрации напряжений масштабируется с относительным размером дефекта, и проволока с поверхностным дефектом, который был бы приемлемым на стержне, может представлять собой место инициации трещины при циклической нагрузке на корпус. с нулевым критерием приемки поверхностных дефектов, проверенным 100% ET инспекцией.
Весенняя проволока и крепление Heading Wire
Пружинная проволока представляет собой высокопрочную титановую проволоку, поставляемую в холодно-вытянутом и составленном состоянии, предназначенную для свёртывания пружины и термообработки для достижения конечной прочности выхода.(Ti-6Al-4V) или бета-титановый сплав;(Beta C, Ti-15V-3Cr-3Al-3Sn). Холодная тяга обеспечивает упрочнение работы, что способствует повышению эффективности пружины; пружинная проволока не является взаимозаменяемой с наполнителем проволокой-холодная работа делает ее сварной плохо, и химический состав не контролируется для свойств сварного осаждения.
Провода для крепления заголовка поставляется в состоянии Y2, при этом прочность и формуемость сбалансированы для операции товарной позиции. Провода должна быть достаточно формованной, чтобы головки (головка образуется путем холодной ковки конца проволоки) без растрескивания и достаточно прочна, чтобы развить окончательную прочность крепежа после направления и старения. Для аэрокосмических крепежей проволока обычно Gr5 или бета-сплав, с потоком зерна, контролируемым коэффициентом сокращения рисунка, чтобы следовать контуру головы к голенке после товарной позиции. Требование к потоку зерна такое же, как и для кованого стержня-застежка товарной позиции, по существу, является операцией ковки проволоки.
Для пружинной и крепежной проволоки покупатель определяет конечное использование, а поставщик контролирует химию, состояние и поток зерна, чтобы соответствовать. Заказ на покупку, который пишет "титановая проволока Gr5, 3 мм" без указания пружины или крепежа использования, получит все, что мельница производит по умолчанию, что редко то, что требуется для применения.
Общие неудачи в закупках
Семь неудач повторяются при закупке титановой проволоки B863. Всех их можно избежать, написав полный заказ на покупку.
1.Не уточняя сварочный наполнитель против несварной проволоки. "Титановая проволока Gr2, 1,6 мм" не является заказом на покупку. Мельница может снабжать случайную проволоку Gr2 (не очищенную для сварки) или наполнитель ERTi-2 (очищенную и химически контролируемую). Укажите AWS A5.16 ERTi-2 для сварки; укажите B863 Gr2 для несварки.
2.Несоответствие наполнителя базовому металлу. ERTi-5 на Gr2, ERTi-2 на Gr5, ERTi-23 на Gr5-каждый из них является неисправностью спецификации, которая дает сварный шов со свойствами, не предполагаемыми конструкцией.
3.Не указывается состояние поверхности. Черная проволока имеет альфа-корпус; маринованный может сохранить его; измельченный и полированный чистые. Укажите состояние поверхности и отделку поверхности для применения; не принимайте по умолчанию.
4.Не указывается допуск по диаметру. Допуск по умолчанию B863 может быть шире, чем может принять заявка. Для прецизионного провода менее 1 мм укажите h7 и требуйте сертификата поперечного диаметра на катушку.
5.Прием «Grade 5» для имплантата F136. Единственным химическим различием является содержание кислорода (0,20 против 0,13%), но разница вязкости при разрыве-это вся точка Gr23. Требуйте, чтобы MTR показал ссылки UNS R56401 и F136; требуйте PMI на каждой партии.
6.Использование пружинной проволоки в качестве наполнителя или наполнителя в качестве пружинной проволоки. Пружинная проволока слишком холодная, чтобы сваривать чисто; наполнитель проволока не имеет прочности, чтобы служить пружины. Укажите проволоку по конечному использованию, а не по диаметру.
7.Не уточняя упаковку. Спул для автоматического TIG с фидером проволоки; длина прямой для ручного TIG; катушка для нисходящего рисования. По умолчанию зависит от мельницы и может не соответствовать процессу сварки.
Экономия затрат: присадочная проволока против пружинной проволоки против медицинской проволоки
Структура стоимости проволоки B863 обусловлена тремя переменными: конечным использованием (сварочный наполнитель против пружина против крепежа), состоянием поверхности (черный против маринованного против полированного) и сортом (Gr2 baseline против Gr5/Gr23/Gr9/Gr12). Каждая переменная несет предсказуемую цену, которую покупатель должен моделировать перед оформлением заказа на покупку.
Филлерная проволока является основой для сварочных применений.(соответствует Gr2) является самым дешевым наполнителем; ERTi-5 составляет от 1,5 до 2,5 раза; ERTi-23 составляет от 2 до 4 раз. Премиум обусловлен ограничениями по химии и дополнительным контролем качества, необходимым для наполнителя имплантата. Для типичного ручного применения TIG с использованием 1,6 мм ERTi-2 по цене 45 долларов за килограмм, 10-килограммовая катушка стоит 450 долларов; та же катушка в ERTi-5 стоит от 675 до 1125 долларов.
Пружинная проволока в Gr5 обычно в 1,5 - 2,0 раза дороже отожженной проволоки Gr5 того же диаметра; бета-сплав пружинной проволоке 2,5 - 4,0 раза.
Медицинская проволока для имплантатов является самой дорогой категорией, обусловленной химическими ограничениями F136/F67, состоянием поверхности земли и полировки, 100% -ным осмотром ET и сертификатом, отслеживаемым лотом. проволока F136 Gr23 диаметром 1 мм может стоить $200 - 400 за килограмм, По сравнению с $45 до $90 за килограмм для проволоки общего назначения Gr2 такого же размера. Премией является стоимость нормативного бремени и гарантии качества, и это не подлежит обсуждению для обслуживания имплантатов.
Контрольный перечень поставщиков
Перед оформлением заказа на поставку B863 проверьте поставщика по восьми пунктам. Поставщик, который не выполняет ни одного из них, не является поставщиком для соответствующего конечного использования.
1. Для сварочного наполнителя, показывает ли MTR классификацию AWS A5.16 (ERTi-xx), тепловое число, химию (жесткие интерстициальные пределы) и сертификат подготовки поверхности?
2. Может ли поставщик предоставить сертификат F136 для имплантантной проволоки с содержанием кислорода, как сообщается, максимум 0,13%? Если поставщик не может поставить F136, поставщик не имеет права на имплантируемую проволоку.
3. Какова способность поставщика удалять альфа-корпус? Попросите пройти микротвердость на поперечном сечении образца. Поставщик, который не может проверить удаление альфа-кейса, является поставщиком, который не может поставить пружину, крепеж или проволоку имплантата.
4. Каковы возможности отделки поверхности поставщика? Может ли поставщик поставить грунтовую (0,8 мкм Ра) и полированную (0,2 мкм Ра) проволоку? Поставщик, который поставляет только маринованную проволоку, не квалифицирован для медицинских или точных применений.
5. Каковы допустимые возможности поставщика по диаметру? Может ли поставщик поставить h7 для проволоки менее 1 мм? Поставщик, который поставляет только h11, не имеет права на прецизионную намотку или швейцарскую обработку.
6. Каковы возможности пружинной проволоки поставщика? Может ли поставщик поставить холодно-натянутую и выдержанную проволоку Gr5 или бета-сплава, с документированной обработкой старения? Поставщик, который поставляет только отожженную проволоку, не квалифицируется для пружинных применений.
7. Каковы возможности упаковки поставщика? Может ли поставщик поставить спуски для автоматизированного TIG, прямые длины для ручного TIG и катушки для последующего рисования? Поставщик, который поставляет только одну упаковку, не квалифицирован для всех сварочных процессов.
8. Каковы возможности PMI поставщика для лотов Gr5/Gr23? Для обслуживания имплантатов поставщик должен иметь возможность PMI каждую полученную партию по содержанию кислорода. Стоимость PMI тривиальна по сравнению с стоимостью отзыва.
Краткое описание: Заказ на поставку титановой проволоки на 8 полей
Полный заказ на покупку титановой проволоки ASTM B863 содержит восемь полей, и только восемь. Написание этих восьми полей исключает все режимы отказа, описанные в этом руководстве.
1.Стандартный
: ASTM B863 (проволока). Для сварочного наполнителя-перекрестная ссылка AWS A5.16. Для имплантатов-перекрестная ссылка F136 или F67.
2.Класс
: Обозначение UNS (R50400 для Gr2, R56400 для Gr5, R56401 для Gr23). Для наполнителя-классификация AWS ERTi-xx, соответствующая базовому металлу. Для имплантата ссылка F136.
3.Конечное использование
: Сварочный наполнитель, пружинная проволока, медицинский имплантат, застежка заголовка или общий. Конечное использование определяет состояние, поверхность и требования к проверке.
4.Размеры
: Диаметр × длина (или вес катушки), с классом допуска (h7, h9, h11). Указать свидетельство о диаметре для прецизионной проволоки менее 1 мм.
5.Состояние поверхности
: Черный, маринованный, измельченный или полированный. Укажите удаление альфа-кейса для пружины, крепежа или имплантации.
6.Состояние
: Зажиженный (M), холодный (Y) или холодно-вытянутый плюс напряженный (Y2). Указать условие по конечному использованию-отожженный для наполнителя, Y для пружины, Y2 для позиции крепежа.
7.Упаковка
: Спул (5 кг или 10 кг) для автоматической TIG, длина прямой (914 мм или 1000 мм) для ручного TIG, катушка для нисходящего рисования.
8.Сертификация
: MTR с UNS, тепловым номером, химией (включая кислород для Gr5/Gr23), механическими элементами, подготовкой поверхности (для наполнителя), F136 (для имплантата). PMI на каждой партии для Gr5/Gr23.Восемь полей. Заказ на поставку, открывший этот путеводитель, состоял из трех-"ERTi-5, 1,6 мм, 10 кг катушки"-и производился сварный шов, который вышел из строя в течение четырнадцати месяцев. Разница между этим заказом на закупку и заказом на восемь полей состоит в различии между звуковым сварным швом и утечкой судна.
Часто задаваемые вопросы
Q1: В чем разница между проводом ASTM B863 и B348?
B863 покрывает титановую проволоку примерно до 6 миллиметров в диаметре; B348 покрывает штангу от 6 миллиметров вверх. Два стандарта перекрываются на границе 6 миллиметров, и заказ на покупку на этом размере должен указать, какой стандарт регулирует. B863 обычно имеет более жесткий допуск диаметра (h7-h9 против h9-h13 для бара) и включает в себя катушку для сварочной проволоки, которую B348 не рассматривает.
Q2: Могу ли я использовать проволоку ERTi-2 для сварки Gr5 (Ti-6Al-4)?
ERTi-2 является коммерчески чистым титановым наполнителем, и при использовании его на основе Ti-6Al-4V образуется сварочный слой, который меньше алюминия и ванадия, чем исходный металл. Сварный металл имеет меньшую прочность, чем основной металл, и может не соответствовать проектной прочности соединения. Соответствующий наполнитель для Gr5-ERTi-5; Для Gr23 (медицинский ELI) это ERTi-23. Перекрестный наполнитель используется только в тех случаях, когда специально спроектирован сварный шов с более низкой прочностью, более высокой пластичностью, и это должно быть задокументировано в процедуре сварки.
Q3: Что такое соответствующая проволока наполнителя для каждого класса базового металла?
Правило соответствия AWS A5.16 таково: ERTi-1 для Gr1; ERTi-2 для Gr2; ERTi-3 для Gr3; ERTi-4 для Gr4; ERTi-5 для Gr5; ERTi-7 для Gr7; ERTi-9 для Gr9; ERTi-12 для Gr15 для Gr15; ERTi-16 для Gr17 для Gr17; ERTi-17 для Gr17; ERTi-23 для Gr23 (Ti-6Al-4V ELI). Номер марки наполнителя соответствует номеру марки основного металла. Исключения: ERTi-0,5Pd и ERTi-0,05Pd являются альтернативными обозначениями для некоторых сортов Pd; обратитесь к AWS A5.16 для перекрестных ссылок.
Q4: Холодная проволока лучше, чем отожженная?
Не универсально. Холодная проволока (Y) имеет более высокую прочность на растяжение от работы упрочнения, но холодная работа создает остаточное напряжение, которое может вызвать искажение во время формования или сварки. Отжигаемая (M) проволока разряжена, изотропна и стабильна по размерам, но ниже по мере подачи прочности. Холодная проволока указана для пружинной проволоки, где работа упрочнения способствует производительности пружины; отожженный является основой для сварки и наиболее общего изготовления. Холодно-натянутый плюс напряженный (Y2) является компромиссом для застежной головки проволоки.
Q5: Какое состояние поверхности я указываю для медицинской имплантации?
Для имплантантной проволоки согласно ASTM F136.(Ti-6Al-4V ELI) или F67 (CP), указать грунт и полированный, при этом поверхность поверхности должна быть проверена ниже 0,4 мкм Ra. Провод должен быть свободен от альфа-корпуса (проверено с помощью транса микротвердости согласно ASTM E384) и без поверхностных дефектов, которые могли бы стать участками инициации трещин при циклической нагрузке на корпус. указать бесцентную почву с нулевым критерием приемлемости поверхностных дефектов; поверхностные дефекты такого размера составляют значительную долю поперечного сечения.
Q6: Что такое пружинная проволока и чем она отличается от наполнительной проволоки?
Пружинная проволока представляет собой высокопрочный, холодный титановый провод.(обычно Gr5 или бета-сплав) поставляется в холодно-обработанном и стареющем состоянии, предназначен для свёртывания в пружину и термообработки для достижения конечной прочности текучести. Филлер проволока поставляется в отожженном состоянии для сварки TIG или PAW, с химией жестко контролируется, чтобы соответствовать основному металлу. пружинная проволока слишком холодно-обработана, чтобы сварить чисто, и наполнитель проволока не имеет прочности, чтобы служить пружней. Укажите проволоку по конечному использованию, а не по диаметру.
Q7: Как определить допуск по диаметру для прецизионной проволоки?
Используйте класс допуска ISO явно.(медицинская, пружинная, крепежная позиция), указать h7 (плюс 0/минус 0010 миллиметра на проволоке 1 миллиметра) для наземного провода, или H9 (плюс 0/минус 0025 мм) для холодных-допуск B863 по умолчанию зависит от диаметра и пути изготовления и может быть шире, чем может принять заявка. Для проволоки ниже 1 диаметр миллиметра, даже h9 слишком свободен для точной намотки или швейцарской обработки; укажите h7 и требуйте сертификата диаметра на катушку.
Резюме
ASTM B863 покрывает проволоку длиной до 6 мм; B348 покрывает штангу от 6 мм вверх. Сварочная наполнительная проволока имеет классификацию AWS A5.16 ERTi-xx и должна соответствовать основному металлу-кардинальному правилу титановой сварки. Несварная проволока соответствует сервису-пружина, крепеж, Имплантат-не к химии сварки. Состояние поверхности работает от черного (с альфа-кейсом) через маринованный (альфа-корпус может остаться) на землю и полировать (чистый и точный).(M, стабильный, базовый уровень для наполнителя) через холодно-вытяжку (Y, высокая прочность, остаточное напряжение) к холодно-вытянутому плюс снятому напряжению (Y2, застежной проволокой). Заказ на поставку из восьми полей устраняет все возможные неисправности, описанные в данном руководстве. Напишите все восемь.
Опишите ваши требования — марка, размер и количество. Ответим в течение 24 часов.
Предпочитаете чат? WhatsApp +86 188 2967 9311 или напишите на sales@sxqytd.com.
- Что такое титан фланец| ASME B16.5 ASTM B381 Gr2 Gr5 титановые флажк
- ASME B16.5 титановая флажка класса 2 DN100-DN600 Класс 150/300 FOB
- Gr2 Titanium Sheet Price FOB Shanghai | ASTM B265 In Stock
- Titanium Price Today (26 октября 2026 г.): отчет о рынке Китая
- Цена на титан сегодня (23 октября 2026 г.): пластина, трубка, стерже
Контактное лицо: Wang Xiaoning
Телефон: +86-917-355-7966
Эл. почта: sales@sxqytd.com
WhatsApp: +86 188 2967 9311
Компания: Shaanxi Qianyi Tuoda Technology Co., Ltd
Адрес: Floor 4, Building 4, No. 188 Gaoxin Avenue, High-tech Zone, Baoji City, Shaanxi Province, China