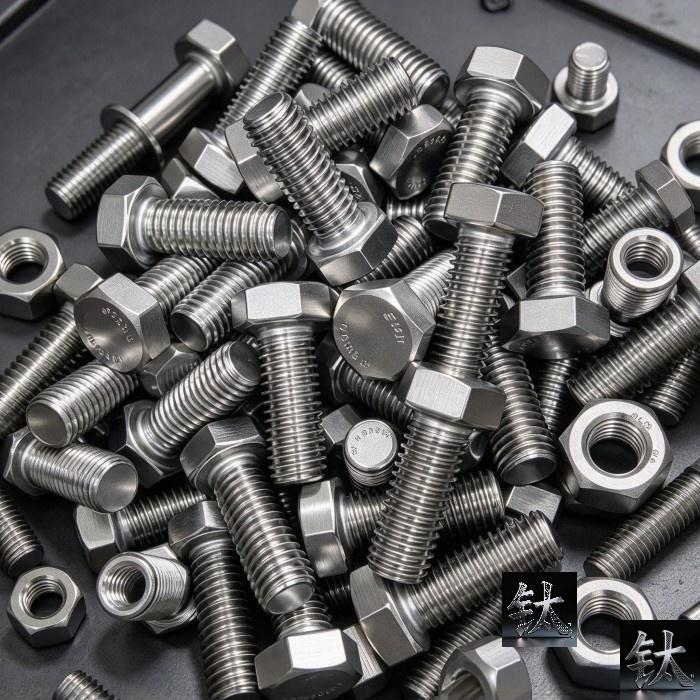
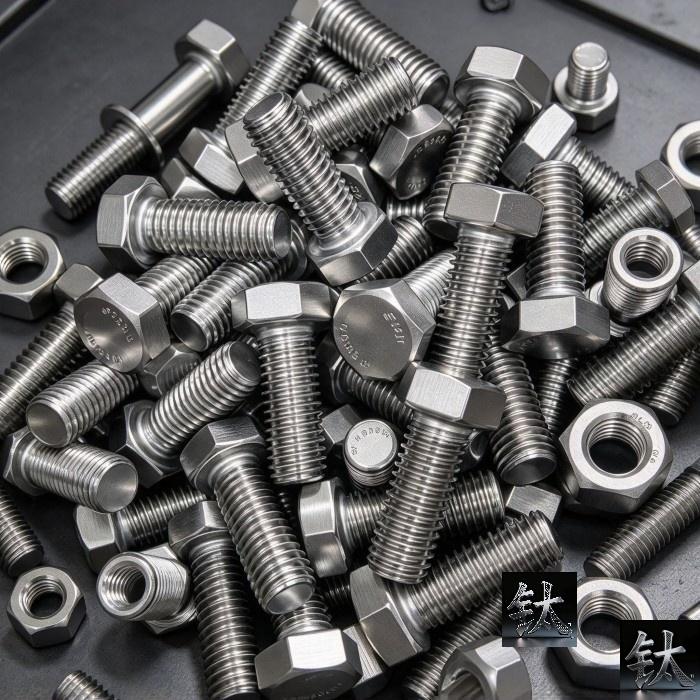
Титановые крепежные элементы: болт, гайка, руководство по выбору шайбы
| Спецификация | ASTM B348 (штанчик для болтов), ASME B18.2.1 (болты), B18.2.2 (гайки), B18.21.1 (шайбы), B18.3 (винты) |
|---|---|
| Применимый стандарт | Gr2 (UNS R50400, общий), Gr5 (UNS R56400, высокая прочность), Gr7 (коррозионно-стойкий), Gr23 (ELI medical) |
| Состояние материала | Фланцевые болты, закрытие сосуда под давлением, лист трубки теплообменника, судовое оборудование, аэрокосмическая конструкция |
| Контроль и упаковка | Используйте разнородные сорта для пары болт-гайка для предотвращения завалов (болт Gr2 + гайка Gr5); применяйте противозахват; отклоните контакт углеродистой стали |
| Справочная цена | $1.00 – $10.00 |
Описание продукции: Титановые крепежи: Предотвращение застывания нитей, несходство сорта болта, водородное охрупчивание, B348 бар против кованой головки, гальваническая изоляция, выбор против захвата. Руководство покупат
Обзор продукции
| Стандарты | ASTM B348 (штанчик для болтов), ASME B18.2.1 (болты), B18.2.2 (гайки), B18.21.1 (шайбы), B18.3 (винты), F467/F468 (механические свойства) |
|---|---|
| Отметки | Gr2 (UNS R50400, общий), Gr5 (UNS R56400, высокая прочность), Gr7 (коррозионно-стойкий), Gr23 (ELI medical) |
| Услуги | Фланцевые болты, закрытие сосуда под давлением, лист трубки теплообменника, судовое оборудование, аэрокосмическая конструкция |
| Основное различие | Галлирование-это режим отказа № 1; болтовая гайка должна быть разнородных марок; бар-для холодноголовных болтов ≤ 1/2 ", кованых головок выше; предел водородной охрупченности при температуре выше 80°C в кислоте. |
Провал: болт, который не сойдет
В 2020 году химический завод в Шаньдуне ввел в эксплуатацию титановый трубопровод Gr2 с титановым болтом и фланцевыми соединениями Gr2. Услуга была разбавлена соляной кислотой при температуре 0,5 МПа. Фланцы работали без утечки в течение 18 месяцев. Команда техобслуживания попыталась разобрать фланцевые соединения для проверки-и обнаружила, что около 40% Когда усилие прилагалось ударным гаечным ключом, болты ломались при первой вовлеченной резьбе, оставляя гайку и сломанный штык во фланцевом отверстии. Удаление сломанных шпильков требовало сверления и перечистки титановых фланцевых отверстий, 3-дневная работа на очереди, которая должна была занять 4 часа.
Неисправность заключалась в резьбе-микроскопическая сварка фланков титановой нити с фланками титановой гайки под контактным давлением и вращением. Пассивная пленка TiO2 титана тонкая и хрупкая; под контактным напряжением резьбового крепежа (обычно 200 - 400 МПа по боку резьбы), оксидная пленка разрывается, обнажая голый титан. создает микроскопические трения сварные швы на боках резьбы. Сварные швы растут с непрерывным вращением до тех пор, пока нити не запираются в твердую форму. Разлом первой вовлеченной резьбы-резьбы, ближайшей к подшипниковой поверхности гайки-является точкой самого высокого крутящего момента и самой высокой концентрации напряжения.
Урок заключается в том, что "титановый болт и гайка" не является полной спецификацией крепежа. Заказ на покупку титанового крепежа имеет восемь полей, и комбинация болт-гайка класса, анти-захват требования и материал стирки три из недостающих полей, которые провал найдет.
Стандарты крепления титана: B348, B18, F467, F468
Titanium Крепежи ASTM B348 определяет запас стержня, из которого изготавливаются болты-химический состав, механические свойства и требования к поверхности сырья. ASME B18.2.1 определяет геометрию размеров болтов с шестнадцатью головками.(размер головки, диаметр голенка, длина резьбы, радиус филе головы); В 18.2.2 указаны шестнадцатеричные гайки; В 18.21.1 указаны плоские шайбы и запорные шайбы; В стандарте ASTM F467 (дюймовые серии) и F468 (метрические) указаны механические свойства болтов цветных металлов, включая титановую прочность, прочность на растяжение, твердость и требования к маркировке.
В полном заказе на покупку крепежа указано B348 для материала, B18 для геометрии и F467/F468 для механических свойств. Указание только "титановый болт Gr2" оставляет геометрию и механические свойства открытыми; поставщик может поставить болт неопределенного размера головки, допуска резьбы и нагрузки, Минимальная цитата:"ASTM B348 Gr2, ASME B18.2.1, ASTM F467 Grade 2".
Галлинг: Почему титановые нити сами закрываются
Обрезка резьбы является единственным наиболее распространенным режимом отказа для Titanium КрепежиЭтот механизм хорошо понятен. Пассивная оксидная пленка титана (TiO2, толщиной приблизительно 2 - 7 нм) обеспечивает коррозионную стойкость, но является тонким и хрупким по сравнению с пассивными пленками на нержавеющей стали (Cr2O3) или алюминия (Al2O3). контактное давление на боках резьбы (200 - 400 МПа при стандартной предварительной нагрузке) превышает предел текучести оксидной пленки, которая разрывает и обнажает голый титановый металл.
Когда две голые титановые поверхности контактируют под давлением и скольжением, трение атомного уровня создает микроскопические сварные соединения на флангах резьбы. По мере продолжения вращения соединения растут, и нити блокируются. Явление не коррозия и не механический износ-это твердофазная сварка при комнатной температуре. Результатом является болт, который нельзя удалить без разрушения.
Существуют три стратегии профилактики в порядке эффективности. Во-первых, для пары болт-орех используются разные сорта: болт Gr2 с гайкой Gr5 или болт Gr5 с гайкой Gr2. Разница в твердости между двумя сортами (Gr5 составляет приблизительно 330 HV против Gr2 при 200 HV) уменьшает тенденцию к микросварке, поскольку более жесткие боки резьбы не соответствуют более мягким флангам. В-третьих, используйте гайку из нержавеющей стали (B8M 316) с титановым болтом, полностью устраняя контакт титана с титаном. Но пара 316 к титану достаточно слаба, чтобы быть приемлемой в большинстве атмосферных и умеренно коррозионных услуг.
Gr2 против Gr5: 3-кратный разрыв в силе
Выбор титановых болтов Gr2 и Gr5 зависит от требуемой предварительной нагрузки и размера болта.(коммерчески чистый титан, UNS R50400) имеет минимальный предел текучести 275 МПа и предельное растяжение 345 МПа.(Ti-6AL-4V, UNS R56400) имеет минимальный выход 828 МПа и предельное растяжение 895 МПа, что примерно в 3 раза превышает прочность Gr2.(максимальная нагрузка на растяжение, которую болт может нести без постоянной деформации) чешуйки с прочностью текучести и поперечным сечением болта голяка.
| Размер болта | МАКСИМАЛЬНАЯ НАГРУЗКА (кН) | МАКСИМАЛЬНАЯ НАГРУЗКА (кН) | Соотношение |
|---|---|---|---|
| 1/4" (M6) | 4.5 | 13.5 | 3.0x |
| 3/8" (M10) | 11.5 | 34.5 | 3.0x |
| 1/2" (M12) | 19.5 | 58.5 | 3.0x |
| 3/4" (M20) | 48.0 | 144.0 | 3.0x |
| 1" (M24) | 88.0 | 264.0 | 3.0x |
Для фланцевых болтов предварительная нагрузка болта должна превышать внутреннее усилие давления плюс остаточное напряжение прокладки. На 6-дюймовом фланце класса 150 при 150 фунтов на квадратный дюйм общая нагрузка болта составляет приблизительно 180 кН, распределенная по 8 болтам-22,5 кН на болт.(доказательство 19,5 кН) является маргинальным; a Gr5 1/2-дюймовой болт (proof 58,5 kN) имеет запас в 3 раза. Для фланцев размером более 1/2 дюйма или классов давления выше класса 300, Gr5 требуется. Gr2 подходит для небольших размеров (от 1/4 до 3/8 дюйма) при работе с окружающей средой при низком давлении, где требования к предварительной нагрузке являются скромными.
Разнообразие града болт-ореха: анти-галлинг-правило
Самое главное правило дизайна для Titanium Крепежи состоит в том, что болт и гайка должны быть разнородных сортов.(Gr2 bolt + Gr2 гайка, или Gr5 bolt + Gr5 гайка) является конфигурацией, склонной к завалке, потому что одинаковая твердость боков резьбы создает максимальный конформный контакт и максимальную площадь микросварки.(болт Gr2 + гайка Gr5, или Gr5 болт + гайка Gr2) уменьшает конформный контакт, потому что более жесткие фланги резьбы (Gr5, 330 HV) ездят на более мягких флангах (Gr2, 200 HV) с менее интимной областью контакта.
Предпочтительные разнородные пары: Gr5 болт с орехом Gr2 (болт несет более высокую нагрузку, гайка является расходуемой изнашиваемой частью), или болт Gr2 с гайкой Gr5 (реже, но используется там, где орех является компонентом с более высоким напряжением, например, Разница твердости является ключевым параметром-не менее 100 HV разность между болтом и гайкообразным материалом пашины. 200 HV) и Gr5 (330 HV) имеют разность в 130 HV, что является достаточным. Gr2 и Gr7 (оба приблизительно 200 HV) имеют недостаточную разницу и будут желчь как пара.
Для полностью титановых систем, в которых болт и гайка должны быть одинакового сорта (например, ядерная или медицинская служба, где прослеживаемость требует идентичной химии), противозахват является обязательным, и крутящий момент сборки должен быть ограничен 60 - 70% от стандартного значения крутящего момента для снижения контактного давления на боках резьбы. Пары титана одинакового сорта имеют значительно более высокую частоту возникновения загоревших, чем пары dissimilar grade, и их следует избегать, где это возможно.
Водородное разрушение: температурная граница
Титан агрессивно поглощает водород в водородно-содержащих средах выше 80°C. Поглощенный водород образует хрупкий гидрид титана (TiH2) осаждается на границах зерна, снижая пластичность и вызывая задержку разрушения при длительной растяжительной нагрузке. Механизм электрохимический: при кислотном обслуживании (HCl, H2SO4) катодная реакция генерирует атомный водород на поверхности титана; при гальваническом соединении с углеродистой сталью титановый катод генерирует водород; В системах катодной защиты импрессированный ток непосредственно генерирует водород.
Пороговое значение водородного охрупчивания в титане составляет приблизительно 150 ppm содержания водорода по весу. Ниже 150 ppm гидридные осадки изолируются и сохраняется пластичность. и болт может выйти из строя под статической нагрузкой ASME B31.3 и титановая промышленность рекомендуют максимальное содержание водорода 150 ppm на MTR для обслуживания крепления под давлением.
Во-первых, не используйте титановые болты в водородно-содержащих кислотах при температуре выше 80 °C-переключитесь на Gr7 (Ti-0,15Pd), который имеет более высокую допуск к водороду, или переключается на болты никелевого сплава (Monel 400, Inconel 625). Во-вторых, изолировать титановые болты из углеродистой стали для предотвращения образования катодного водорода на поверхности титана. указать максимальное содержание водорода 150 ppm на ССО и отбраковывать партии, превышающие это; если поставщик не может гарантировать содержание водорода, необходимо провести анализ водорода на каждой партии. который может заряжать водород на поверхность на глубину 0,1 - 0,5 мм и создавать обогащенный водородом слой, который инициирует задержку разрушения.
Запасы слитков против кованых головок: граница размера
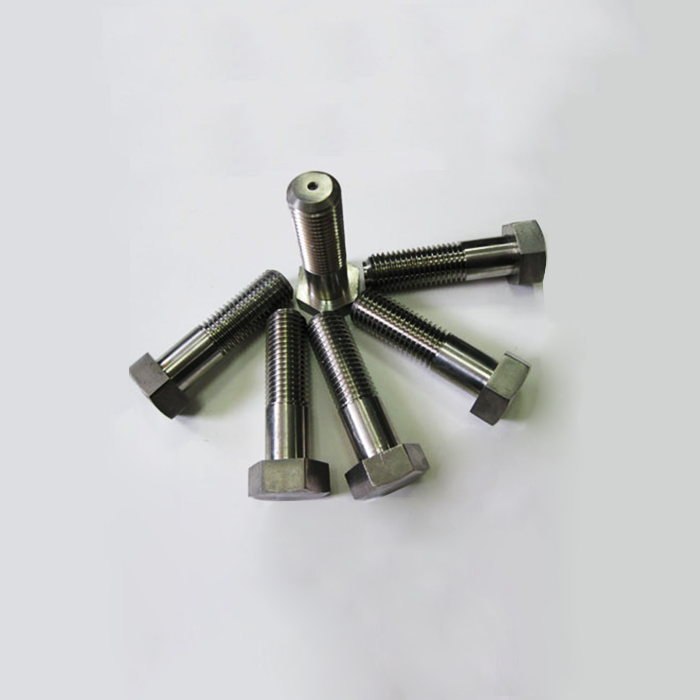
Титановые болты изготавливаются двумя способами: Холодная подголовка из бруса для небольших размеров и горячая ковка головки для больших размеров. Граница процесса составляет приблизительно 1/2 дюйма (M12). Ниже 1/2 дюйма холодное направление является стандартным и производит кованый поток зерна в головке, потому что процесс выравнивает зерно с геометрией головы. Холодная подголовка становится непрактичной-сила, необходимая для расслоения головки, превышает прочность прута, и в результате филе головки развивается растрескивание или поперечная слабость зерна.
Для болтов более 1/2 дюйма требуется горячая ковка головки. Голова кована при 800 - 950 °C (ниже бета-транса для Gr5, приблизительно 980 °C) с коэффициентом восстановления не менее 3: 1, производя поток зерна, который следует за филе головы до голячки. ASME F468 (механические свойства цветных болтов) требуют кованых головок для болтов высотой более 1/2 дюйма. болт, обработанный из стержня без ковки головки, имеет зерно, проходящее вдоль оси болта, пересечение филе головы при неправильной ориентации и оставление усталостной слабости на филе-наивысшая концентрация напряжения в болте.
Покупатели должны требовать на PO: "Для болтов свыше 1/2 дюйма головки должны быть горячековаными согласно ASTM F468 с коэффициентом сокращения ковки минимум 3:1; MTR должен показать процесс ковки и уменьшения." Отклоняйте болты выше 1/2 дюйма, которые не показывают поток зерна забывчивой головки на MTR-это механизированные из стержня детали без потока зерна, не соответствующие коду и склонные к усталости филе головы.
Отбор противозахватов: MoS2, медь, PTFE
Антизахват является обязательным для титановых нитей, даже с разнородными сортами болт-гайки. Выбор антизахвата зависит от температуры службы и химической среды.
Антизахваты на основе MoS2 (дисульфид молибдена в маске или пасте) является стандартом для общего обслуживания титановой нити до 400°C. MoS2 представляет собой твердую смазку, которая сохраняет пленку низкого трения на боках нити даже при высоком контактном давлении, и химически инертна к титану. Толщина пленки должна быть 0,02 - 0,05 мм-тонкая труба, а не толстая капля, потому что избыточное противоулавливание притягивает загрязнение твердыми частицами и снижает эффективный коэффициент трения резьбы (который расчет крутящего момента предполагает 0,14 для смазанных резьб).
Антизахваты на основе меди (медные хлопья в жироносителе) используются для высокотемпературной службы (до 800 °C), где MoS2 окисляется. Слабость заключается в том, что медь катодна к титану, и если антизахват вымывается или высыхает, остаточные частицы меди на резьбе создают локальные гальванические элементы, которые инициируют точечную точечную точечную точечную обработку.
Резьбы с покрытием PTFE (dryПлёнка PTFE, наносимая распылением или погружением), является альтернативой для применения в экологически чистых условиях, где загрязнение противозахватной пастой недопустимо. PTFE является химически инертным и обеспечивает низкое трение. Недостатком является то, что пленка PTFE изнашивается после 3 - 5 циклов сборки, а риск образования возвращается для 6-й и последующих сборок. Для одноразовой сборки допускается использование ПТФЭ; Для многократной сборки используйте MoS2.
Никогда не используйте никель на основе антизахвата с титаном. Никель сильно катоден к титану, и остаточный никель на резьбе инициирует точечную точечную точечную обработку в течение нескольких недель при хлориде или кислоте. Никель противозахват разработан для обслуживания нержавеющей стали и явно противопоказан для титана.
Выбор мойки: Плоская, Весна, материал
Стирки под титановыми болтовыми головками и гайками выполняют две функции: они распределяют контактное давление на большую площадь, предотвращая застывание поверхности титанового флаца (который имеет меньшую твердость, чем сталь), и обеспечивают несущую поверхность для вращающейся головки болта или гайки. Материал стирки должен быть совместим с материалами болта и фланец-без углеродистой стали.
Плоские стирки (ASME B18.21.1 Тип А, плоская плоская) являются стандартом для общего обслуживания. титан Gr2 для общего обслуживания, Gr5 для высокопрочного обслуживания или нержавеющая сталь 316 для экономичных применений, где гальваническая пара приемлема. ОД шайбы должен быть в 1,5 - 2 раза диаметра болта, и толщина шайбы должна составлять не менее 10% от диаметра болта. В болте размером 1/2 дюйма должна использоваться стиральная машина толщиной приблизительно 25 мм OD и 3 мм.
Бельвиль (коническая пружина) шайбы Стиральная машина Belleville представляет собой конический диск, который отклоняется под нагрузкой как пружина; когда болт расслабляется при термическом цикле, пружинная шайба поддерживает нагрузку. Материал: титан Gr5 или нержавеющая 17 - 7 PH для пружинного темперамента.
Никогда не используйте шайбы из углеродистой стали. Стиральная машина из углеродистой стали при контакте с титановой болтовой головкой и титановым фланцем создает гальванический элемент: шайба из углеродистой стали разъедает, а область контакта на титановом флаце развивается точечная. Экономия стиральная машина (5 центов против 50 центов для титановой шайбы) не стоит риска точечного отказа.
Восемь провалов закупок
Вот восемь сбоев, наблюдаемых в заказах на закупку титановых крепежных крепежей за последнее десятилетие, в приблизительном порядке частоты:
1.Использование идентичных марок болт-гайки (Gr2 bolt + Gr2 nut). Максимальный риск загорения. Всегда указывайте разные сорта: болт Gr2 + гайка Gr5 или гайка Gr5 болт + гайка Gr2. Разность твердости 130 HV уменьшает микросварку.
2.Не применять антизахват к титановым нитям. Указать "противозахват MoS2 применяется к флангам резьбы перед сборкой, толщина пленки 0,02 - 0,05 мм".
3.Использование гаек из углеродистой стали на титановых болтах. Галваническая коррозия + несоответствие прочности нити. Используйте нержавеющие орехи B8M 316 или титановые орехи различного сорта.
4.Использование болтов Gr2 выше 1/2 дюйма для обслуживания класса 300 +. Грузозащитная нагрузка от Gr2 недостаточна. Используйте Gr5 (Ti-6Al-4V) для болтов выше 1/2 дюйма или давления выше класса 300.
5.Принимать механизированные болты от бара выше 1/2 дюйма без кованых головок. Не соответствует кодовым требованиям, не имеет потока зерна, не имеет усталости филе головы. Требуются нагретые кованные головки на F468 для болтов высотой более 1/2 дюйма.
6.Использование титановых болтов в водородно-несущей кислотной службе при температуре выше 80°C. Поглощение водорода → осаждение TiH2 → замедленный разрыв. Используйте Gr7 или переключайтесь на болты никелевого сплава. Укажите максимум водорода 150 ppm на MTR.
7.Использование шайб из углеродистой стали под титановыми болтами. Использование титана или 316 нержавеющих шайб.
8.Использование антизахвата на основе никеля на титановых нитях. Никель сильно катоден к титану; остаточный никель инициирует точечную точечную обработку. Используйте противозахват на основе MoS2; никогда на основе никеля.
Экономика затрат: Gr2 vs Gr5 vs Stainless
1/2-дюймовый болт с шестнадцатеричной головкой с гайкой и двумя плоскими шайбами, цена за комплект, разбивается примерно следующим образом (иллюстративно, на основе котировок производителей и трейдеров на готовую продукцию завода за 2024 - 2026 годы):
| Комплект компонентов | Gr2 Set (USD). | Gr5 Set (USD). | Комплект из нержавеющей стали B8M (USD) |
|---|---|---|---|
| Bolt 1/2 "hex head | $4-7 | $10-15 | $2-4 |
| Гайка (шестигранная, с полной резьбой) | $2-3 | $5-8 | $1-2 |
| Плоские стиральные машины (2 шт) | $1-2 | $2-3 | $0.50-1 |
| Антизахваты (MoS2, per assembly) | $0.50 | $0.50 | $0.50 |
| Всего на комплект | $7.50-12.50 | $17.50-26.50 | $4-7.50 |
Комплект Gr2 в 1,5 - 2 раза дороже нержавеющего набора B8M; набор Gr5 - 2,5 - 3,5 раза. Для фланцевого коллектора с 100 болтами полностью титановый вариант Gr5 стоит $1750-$2650; титановая премия покупает коррозионную стойкость в технологической жидкости и гальваническую совместимость с титановым флацем-Но только при условии различия сорта болта и антизахвата правила соблюдаются. болт Gr5 + гайка Gr2 + противозахват MoS2 + титановые шайбы являются оптимизированной по стоимости полностью титановой конфигурацией; нержавеющий болт B8M + нержавеющая гайка B8M + нержавеющая шайба является экономически оптимизированной смешанной конфигурацией, где гальваническая пара приемлема.
Проверка поставщика: шесть документов, которые нужно запросить
Перед размещением заказа на титановую застежку, запрашивайте эти шесть документов. Поставщик, который не может произвести все шесть, не имеет права на обслуживание титановых крепежных изделий.
1. Протокол испытания материала (MTR) в соответствии с EN 10204 3.1, показывающий химию тепла, механические свойства (выход, растяжение, удлинение, твердость), обозначение UNS и содержание водорода (максимум 150 ppm для работы под давлением).
2. Сертификат механических свойств ASTM F467 (дюйм) или F468 (метрический), показывающий нагрузку, прочность на растяжение и твердость для каждого размера болта и сорта в порядке.
3. Сертификат ковки для болтов высотой более 1/2 дюйма, показывающий процесс горячей ковки, коэффициент уменьшения (минимум 3:1) и термическую обработку. Отклоняйте болты выше 1/2 дюйма без кованых головок.
4. Сертификат соответствия размерам ASME B18, включая допуск резьбы (класс 2А внешний, класс 2В внутренний), размер головки и длину резьбы.
5. Сертификат PMI (XRF) для каждой партии болтов Gr7 или Gr12, подтверждающий содержание палладия. Gr7 отличается от Gr2 на 0,15% Pd-невидимый для глаз.
6. Свидетельство о сборе, показывающее, что фтористоводородная кислота (HF) не использовалась при окончательной обработке поверхности, или, если использовался HF, что последующий вакуумный отжиг был выполнен для удаления заряженного водорода из поверхностного слоя.
Оригинальное название: The 8-Field Purchase Order for Titanium Крепежи
Полный заказ на покупку титана застежки имеет эти восемь полей. Все меньше оставляет пробел, который провал найдет.
1.Стандартный + класс: ASTM B348 бар, ASME B18.2.1 геометрия, ASTM F467 механическая; класс 2 (UNS R50400) или класс 5 (UNS R56400) в зависимости от нагрузки.
2.Комбинация сорта болта и ореха: Непохожие сорта (болт Gr2 + гайка Gr5 или грел5 болт + гайка Gr2) для предотвращения завалов. Никогда не идентичные сорта без противозахвата.
3.Размер + порог: Шестигранная головка, 1/2"-13 UNC (или M12x1.75 метрический), класс резьбы 2A/2B, длина резьбы на B18.2.1.
4.Ковка головы: Холодноголовый ≤ 1/2 "; горячекованый и gt; 1/2" на F468, коэффициент восстановления не менее 3:1. Отклонить механическую из бара выше 1/2 ".
5.Антизахваты: MoS2-на основе общего обслуживания до 400 °C; на основе меди для высокой температуры (без кислоты); никогда на основе никеля. Толщина пленки 0,02 - 0,05 мм.
6.Стирки: Titanium Gr2 плоский (или Gr5 для высокой прочности) или 316 нержавеющий. Никогда не углеродистая сталь. OD 1,5 - 2x диаметр болта, толщина 10% диаметр болта.
7.Документация: MTR EN 10204 3.1 с содержанием водорода ≤ 150 ppm, механический сертификат F467/F468, сертификат ковки (выше 1/2 "), сертификат размерности B18, сертификат PMI (Gr7/Gr12), сертификат травления (без HF или вакуумного отжига).
8.Подтверждение лимита обслуживания: Подтвердите, что болт не указан для работы кислотно-содержащих соединений при температуре выше 80°C; если это так, то переключитесь на болты Gr7 или никелевого сплава.
Часто задаваемые вопросы
Q1: Почему титановые болты и гайки желчны, и как я могу это предотвратить?
Титан образует тонкую пассивную пленку TiO2 на своей поверхности. Когда две титановые нити соединяются под нагрузкой и вращаются, оксидная пленка разрывается под контактным давлением, обнажая голый металл.(1) использовать разные сорта для пары болт-гайка (болт Gr2 с гайкой Gr5, или наоборот), так что разница твердости уменьшает микросварку; 2) применять анти-захватный комплекс (на основе MoS2 или на основе меди, никогда не на основе никеля для титана) до боков резьбы перед сборкой;(3) использовать гайки из нержавеющей стали (B8M) с титановыми болтами там, где гальваническая пара приемлема, полностью устраняя контакт титана с титаном.
Q2: Какая разница прочности между титановыми болтами Gr2 и Gr5?
Gr2 (коммерчески чистый титан, UNS R50400) имеет минимальный предел текучести 275 МПа и предельное растяжение 345 МПа.(Ti-6Al-4V, UNS R56400) имеет минимальный выход 828 МПа и предельное растяжение 895 МПа, что примерно в 3 раза превышает прочность Gr2. болт Gr2 диаметром 1/2 дюйма (M12) несет в себе нагрузку около 30 кН; a болт Gr5 такого же диаметра вмещает около 90 кН. Для фланцевых болтов, когда болт находится в напряжении и предварительная нагрузка регулирует уплотнение, Gr5 требуется для размеров выше 1/2 дюйма или давления выше класса 300. Gr2 приемлем для небольших размеров (от 1/4 до 3/8 дюйма) при работе в окружающей среде низкого давления.
Q3: Могу ли я использовать гайки из углеродистой стали на титановых болтах?
Нет, по двум причинам. Во-первых, гальваническая коррозия: углеродистая сталь анодна к титану, поэтому гайка углеродистой стали корродируется в любой влажной или хлоридной среде, а область контакта на титановом болте развивает водородный пикап, который может обрыть корень нити. Во-вторых, несоответствие прочности: затяжная нагрузка болта ограничена более слабой резьбой болта или гайки; and a carbon steel nut (класс 2 или класс 5) может иметь более низкую прочность резьбы, чем титановый болт эквивалентного сорта. гайки для общей коррозионной службы или титановые гайки различной марки (гайка Gr5 с болтом Gr2) для цельнотитановых систем.
Q4: Что такое водородное охрупчивание в титановых болтах и как я могу его предотвратить?
Титан поглощает водород при температурах выше 80C в водородно-содержащих средах Поглощенный водород образует хрупкие осадки гидрида титана (TiH2) на границах зерна, снижая пластичность и вызывая задержку разрушения при длительной растяжительной нагрузке. использовать Gr7 (Ti-0.15Pd), который имеет более высокий допуск к водороду, или переключиться на болты никелевого сплава;(2) изолировать титановые болты из углеродистой стали для предотвращения катодного образования водорода;(3) указать максимальное содержание водорода 150 ppm на MTR и отвергнуть партии, превышающие это;(4) избегать процессов травления, которые используют HF, которые могут заряжать водород на поверхность.
Q5: Должны ли титановые болты изготавливаться из бруса или кованых головок?
Для болтов размером 1/2 дюйма и ниже стандартная и приемлемая холодная подголовка от B348-поток зерна соответствует геометрии головки в процессе отрыва. Для болтов высотой более 1/2 дюйма, Необходимы кованые головки, поскольку холодное подголовье при больших размерах вызывает растрескивание филе головы и поперечную слабость зерен.(механические свойства цветных болтов) требуют кованых головок для болтов высотой более 1/2 дюйма. болт, обработанный из стержня без отрыва головки, имеет зерно, идущее вдоль оси болта, Пересечение филе головы при неправильной ориентации и оставление усталостной слабости при самой высокой концентрации напряжения. Отклоните болты выше 1/2 дюйма, которые не показывают поток зерна забытой головки на MTR.
Q6: Какое противозахватное соединение я должен использовать на титановых нитях?
Использование MoS2 (дисульфид молибдена) анти-захват для общего обслуживания титановых нитей до 400С. Используйте противозахват на основе меди для более высокой температуры (до 800С), но только в некислотной эксплуатации-медь катодна к титану и может ускорить коррозию, если антизахват вымывается и оставляет частицы меди на резьбе. Никогда не используйте никель на основе антизахвата с титаном-Нитки с покрытием PTFE (сухая пленка) являются альтернативой для экологически чистых применений, где противозахватное загрязнение неприемлемо, но пленка PTFE изнашивается после 3 - 5 циклов сборки и риск загорения возвращается.
Q7: Какие стиральные машины я должен использовать под титановыми болтами и гайками?
Используйте титановые шайбы (Gr2 для общего обслуживания, Gr5 для высокопрочных) или шайбы из нержавеющей стали (316). Стиральная машина распределяет контактное давление болта или гайки по большей площади фланца, предотвращая склеивание поверхности на поверхность. Титановые флажки Никогда не используйте шайбы из углеродистой стали-шайба из углеродистой стали, контактирующая с титановой головкой болта, и титановый фланец создает гальванический элемент, который инициирует точечную точечную реакцию на поверхности фланца. Используйте плоские шайбы для общего обслуживания; использовать беллевильные (конические пружины) шайбы для обслуживания термического цикла, где релаксация предварительной нагрузки болта является проблемой, потому что пружинная шайба поддерживает нагрузку, когда болт расслабляется.
 <Блокчемный стиль ="border-left:4px solid #ff3b30;margin: 14px 0;badding: 10px 14px;background:#fef0f0"><b>2.Не применять антизахват к титановым нитям.</b>Даже при разных сортах антизахват является обязательным.Укажите"Противозадирная пленка MoS2 наносится на боковые поверхности резьбы перед сборкой, толщина пленки 0.02-0.05 мм."</blockquote><Блокчемный стиль ="border-left:4px solid #ff3b30;margin: 14px 0;badding: 10px 14px;background:#fef0f0"><b>3.Использование гаек из углеродистой стали на титановых болтах.</b>Гальваническая коррозия + несоответствие прочности резьбы.Используйте нержавеющие орехи B8M 316 или титановые орехи различного сорта.</blockquote><Блокчемный стиль ="border-left:4px solid #ff3b30;margin: 14px 0;badding: 10px 14px;background:#fef0f0"><b>4.Использование болтов Gr2 выше 1/2 дюйма для обслуживания класса 300 +.</b>Грузоподъемность GR2 недостаточна.Используйте Gr5 (Ti-6Al-4V) для болтов выше 1/2 дюйма или давления выше класса 300.</blockquote><Блокчемный стиль ="border-left:4px solid #ff3b30;margin: 14px 0;badding: 10px 14px;background:#fef0f0"><b>5.Принимать механизированные болты от бара выше 1/2 дюйма без кованых головок.</b>Не соответствует коду, нет потока зерна, усталость филе головы.Требуются горячие кованные головки на F468 для болтов высотой более 1/2 дюйма.</blockquote><Блокчемный стиль ="border-left:4px solid #ff3b30;margin: 14px 0;badding: 10px 14px;background:#fef0f0"><b>6.Использование титановых болтов в водородно-несущей кислотной службе при температуре выше 80°C.</b>Поглощение водорода → осаждение TiH2 → задержка разрушения.Используйте Gr7 или переключайтесь на болты никелевого сплава.Указать максимальное количество водорода 150 ppm на MTR.</blockquote><Блокчемный стиль ="border-left:4px solid #ff3b30;margin: 14px 0;badding: 10px 14px;background:#fef0f0"><b>7.Использование шайб из углеродистой стали под титановыми болтами.</b>Гальваническое питье на фланце.Используйте титановые или 316 нержавеющих стиральных машин.</blockquote><Блокчемный стиль ="border-left:4px solid #ff3b30;margin: 14px 0;badding: 10px 14px;background:#fef0f0"><b>8.Использование антизахвата на основе никеля на титановых нитях.</b>Никель сильно катоден к титану;Остаточный никель инициирует питтинг.Использовать противозахват на основе MoS2;Никогда не на основе никеля.</blockquote><h2>Экономия затрат: Gr2 vs Gr5 vs Stainless</h2><p>1/2-дюймовый болт с шестнадцатеричной головкой с гайкой и двумя плоскими шайбами, цена за комплект, разбивается примерно следующим образом (иллюстративно, на основе котировок производителей и трейдеров на готовую продукцию завода за 2024 - 2026 годы):</p><Стиль таблицы ="border-collapse:collapse;ширина: 100%;font-size: 13px;margin:8px 0 14px"><tr><Стиль ="граница: 1px solid #999;badding: 6px;background:#f0f4ff">Комплект компонентов</th><Стиль ="граница: 1px solid #999;badding: 6px;background:#f0f4ff">Gr2 Set (USD)</th><Стиль ="граница: 1px solid #999;badding: 6px;background:#f0f4ff">Gr5 Set (USD)</th><Стиль ="граница: 1px solid #999;badding: 6px;background:#f0f4ff">Комплект B8M из нержавеющей стали (долл. США)
Опишите ваши требования — марка, размер и количество. Ответим в течение 24 часов.
Предпочитаете чат? WhatsApp +86 188 2967 9311 или напишите на sales@sxqytd.com.
- Что такое титан фланец| ASME B16.5 ASTM B381 Gr2 Gr5 титановые флажк
- ASME B16.5 титановая флажка класса 2 DN100-DN600 Класс 150/300 FOB
- Gr2 Titanium Sheet Price FOB Shanghai | ASTM B265 In Stock
- Titanium Price Today (26 октября 2026 г.): отчет о рынке Китая
- Цена на титан сегодня (23 октября 2026 г.): пластина, трубка, стерже
Контактное лицо: Wang Xiaoning
Телефон: +86-917-355-7966
Эл. почта: sales@sxqytd.com
WhatsApp: +86 188 2967 9311
Компания: Shaanxi Qianyi Tuoda Technology Co., Ltd
Адрес: Floor 4, Building 4, No. 188 Gaoxin Avenue, High-tech Zone, Baoji City, Shaanxi Province, China