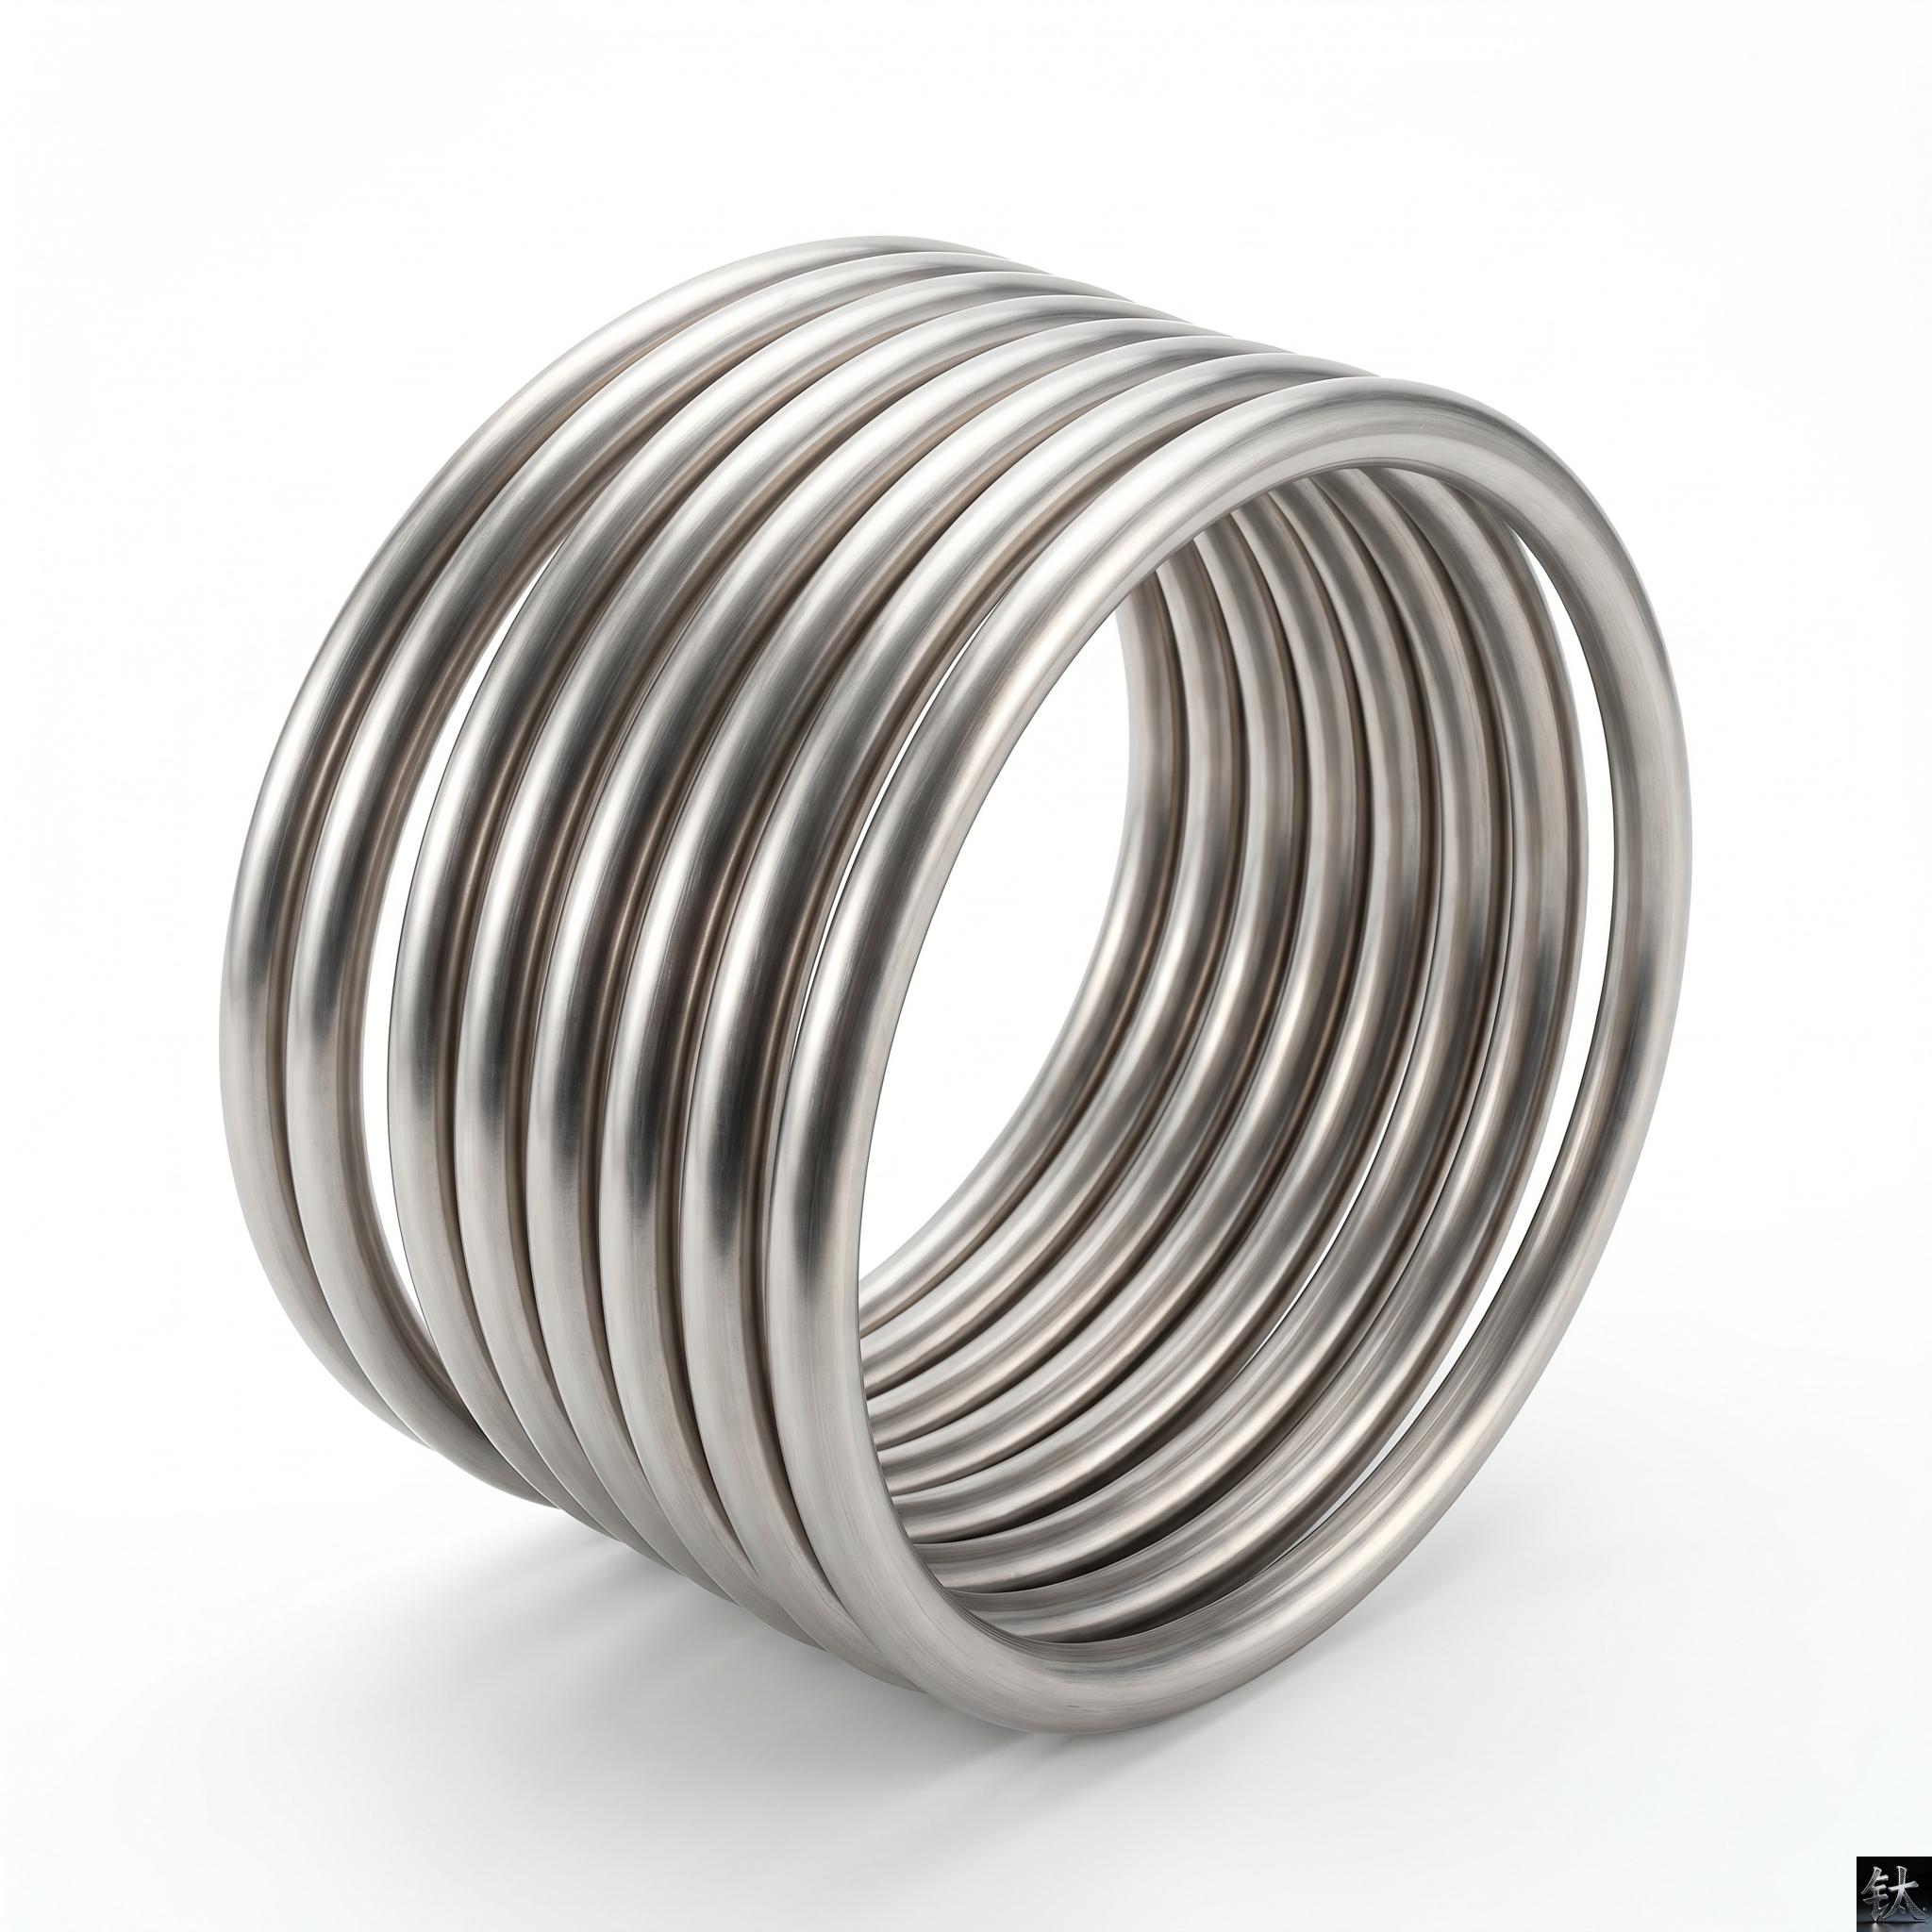
Выбор трубки титановой катушки: степени, режимы отказа и когда указать
| Спецификация | ASTM B338 |
|---|---|
| Применимый стандарт | Gr1/Gr2/Gr7/Gr9/Gr12 |
| Состояние материала | Выбор титановой катушки |
| Контроль и упаковка | Катушка теплообменника |
| Справочная цена | $35.00 – $40.00 |
Описание продукции: Выбор трубки титановой катушки: ASTM B338 Gr2/Gr7/Gr12, 8 режимов отказов (трещина, эрозия, водород), катушка против оболочки и трубки, и когда указывать каждый сорт.
Обзор продукции
Выбор трубки титановой катушки: степени, режимы отказа и когда указать
Трубка титановой катушки является бесшовной или сварной. Трубка ASTM B338 Для компактной теплопередачи примерно 90% долга вы должны указать Grade 2; шаг вверх до Grade 7 только тогда, когда снижение кислотной или щелевой коррозии является реальной опасностью, и Grade 12 для горячих хлоридных рассолов. В чистой морской воде при температуре ниже 80 °C катушка Gr2 работает 20 - 30 лет без заметной потери стенок; выше этой температуры, или внутри застойных щелей, обновить класс, прежде чем вы поднимете стену. Это руководство охватывает, что катушка на самом деле, как выбрать сорт, восемь способов, которыми катушки выходят из строя, и решение «coil-vs-shell-and-tube» - так что вы можете написать спецификацию, которую мельница может фактически цитировать.
Краткий обзор: спецификация трубки титановой катушки
| Спец. | Что конкретно указать |
|---|---|
| Базовая трубка | ASTM B338/ASME SB338 бесшовная или сварная титановая трубка, затем согнутая |
| Общие классы | Gr1, Gr2, Gr7 (Ti-0.15Pd), Gr9 (Ti-3Al-2.5V), Gr12 (Ti-0.3Mo-0.8Ni) |
| Типичный размер | OD 6 - 25,4 мм (до 50 мм), стенка 0,5 - 2,5 мм, катушка Ø 150 - 1800 мм, длина ≤ 100 м |
| Минимальный радиус изгиба | ≥1,5×OD; более жесткие радиусы требуют специальной оправки |
| Предел температуры морской воды | Gr1/Gr2 ≤ 80°C; Gr7 сопротивляется расщелине до ~ 200°C |
| Минимальная скорость потока | ~ 1,5 м/с в морской воде, чтобы избежать загрязнения и застоя |
| Failure watch | Трещина и т. п.; точечная коррозия; водородное охрупчивание; SCC от напряжения холодного изгиба |
| Катушка против оболочки | Катушка = компактная/погружная; оболочка и труба = высокое давление/механически очищаемая |
Что такое титановая труба на самом деле
Катушка не является отдельным семейством продуктов - это титановая трубка Основание трубки заказано для ASTM B338 (seamless or welded)Этот единственный факт приводит три вещи, которые покупатели недооценивают: радиус изгиба устанавливает минимальную стену, которую вы можете безопасно держать; холодный изгиб оставляет остаточное напряжение, которое должно быть снято; и геометрия катушки, а не сплав, часто решает, остается ли ваш теплообменник чистым.
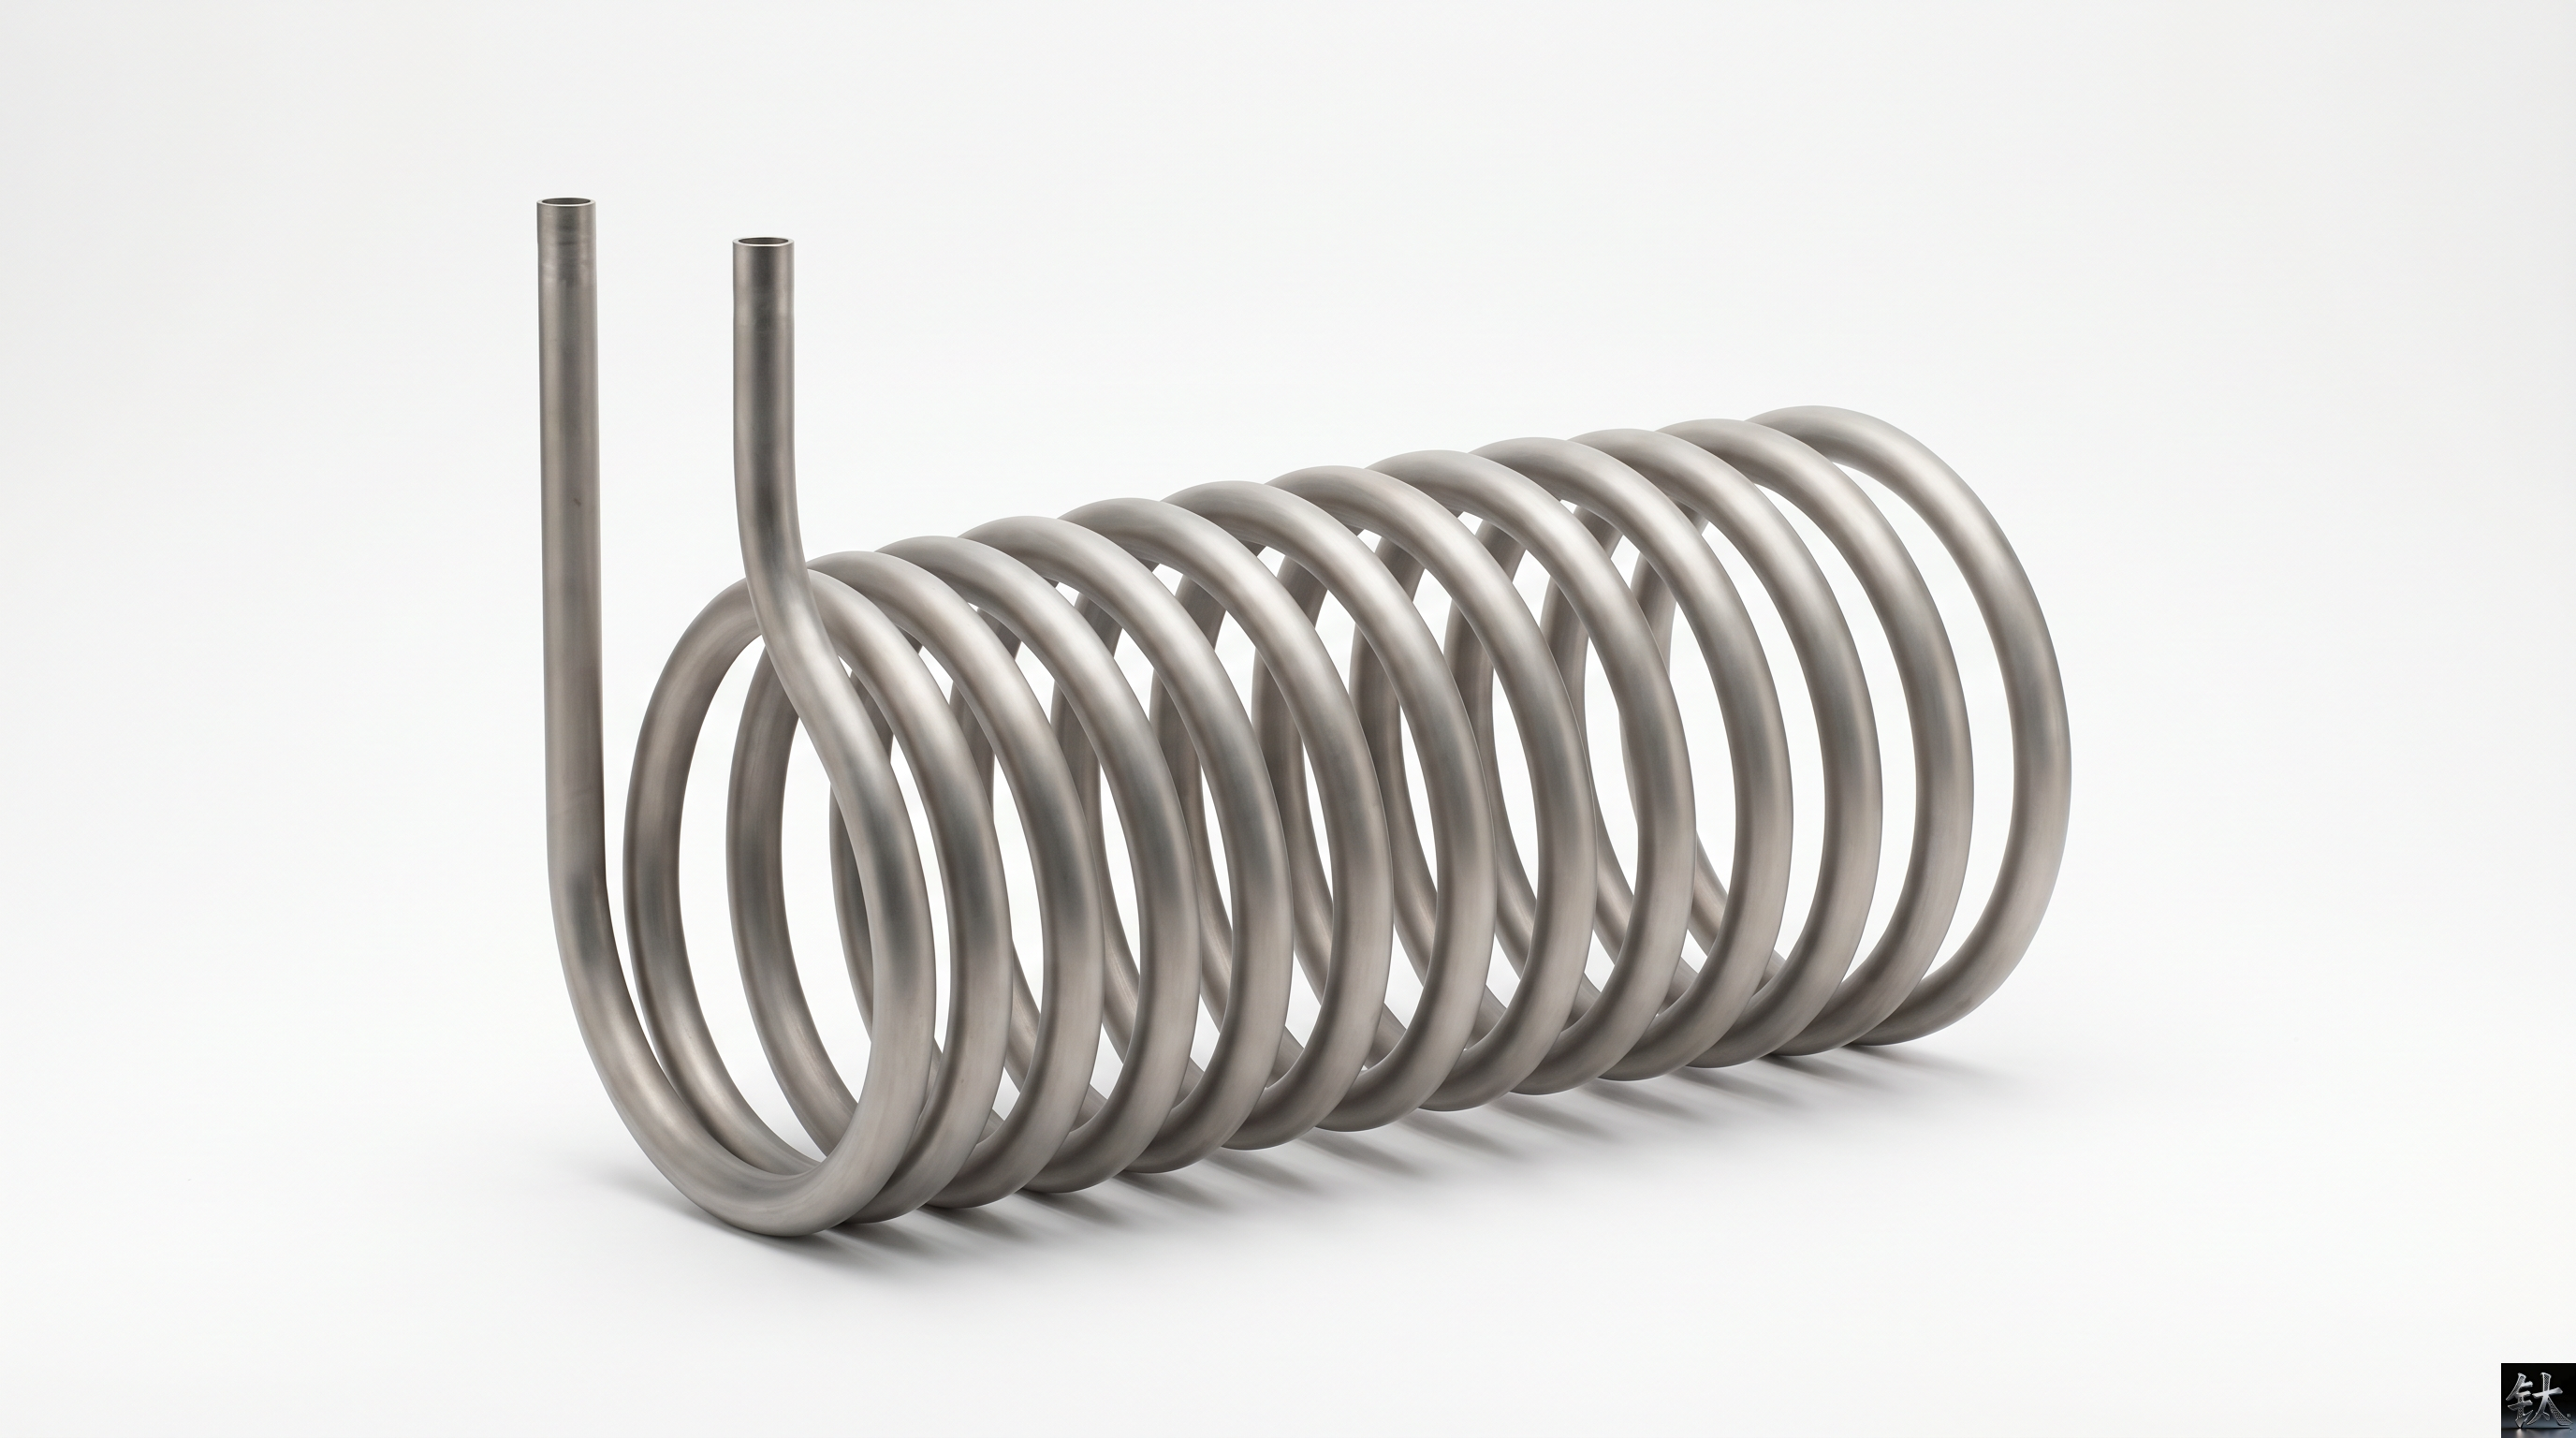
Общие формы имеют спираль (спиральная) для погружения в танк, серпантин для пластырей, U-ОБРАЗНЫЙ ИЗГИБ для сопла судна, и блин для низкопрофильных стеков. Страница титановых катушек показывает диапазон; эта статья является уровнем принятия решений поверх него.
Монеты производятся в определенной последовательности по определенной причине. Мельница проверяет химию с PMI, рисует или пильгирует трубку до размера, оттягивает между проходами, затем накручивает ее на оправке с ЧПУ до вашего диаметра катушки и шага. Поскольку труба формируется после того, как она уже готовая труба, Вы можете заказать экстремальную длину-примерно до 100 м-в виде одиночной катушки без продольного сварного шва в секции теплопередачи. Эта непрерывная длина сама по себе является надежным признаком: Меньше стыков, меньше путей утечки. Торговля заключается в том, что каждый изгиб становится сформированной особенностью, которую необходимо контролировать, а не прямым пробегом, который вы можете игнорировать.
Миф «It Is Just a Bent Tube» («Это просто битая трубка»)
Наиболее дорогостоящие ошибки катушки начинаются с этого предложения. Сформированная катушка ведет себя иначе, чем та же трубка, работает прямо по четырем причинам. Во-первых, изгиб истончает стенку на внешнем радиусе и утолщает ее внутри; Во-вторых, холодная работа укрепляет изгиб и оставляет остаточное напряжение, которое в хлоридной среде, В-третьих, плотный шаг упаковывает площадь поверхности в небольшой объем, что отлично подходит для теплопередачи, ужасно для ручной очистки и контроля. Каждый изгиб является местом усталости при термическом цикле. Обработка катушки в качестве товарной трубки-это то, как заводы в конечном итоге с утечкой через шесть месяцев после ввода в эксплуатацию.
Фикс не толще стены везде-он контролирует геометрию на рисунке: состояние внешнего диаметра, стены, радиуса центральной линии, шаг, общая длина, ориентация конца, допустимая овальность и допустимость размеров. Мельница цитирующая из свободного эскиза либо откажется, либо подставит цену. Дайте им цифры, и вы получите реалистичную цитату и катушку, которая выживает.
На истончение стены: при изгибе внешний радиус может потерять несколько процентов стены, в то время как внутренний получает ее; ниже 1,5 × OD потеря ускоряется, а овальность поднимается выше того, что будет принимать код давления. так что как обмотка катушка не будет соответствовать оправки, если программист компенсирует. Вот почему две мельницы, цитирующие один и тот же эскиз возвратных катушек, которые ведут себя по-разному в эксплуатации. Рисунок является контрактом; радиус изгиба и допустимая овальность на нем определяют результат.
Выбор сортов: Gr1, Gr2, Gr7, Gr9, Gr12
Выбор класса является единственным самым большим рычагом затрат и надежности. чистый, нейтральный сервис = Gr1 или Gr2; снижение кислотного или трещинного риска = Gr7; горячий хлоридный рассол = Gr12; высокая прочность или усталость = Gr9. Коммерчески чистый Gr2 является рабочей лошадкой-она балансирует формуемость, силу и цену, и это то, что больше всего. Опреснение морской воды катушки и Геотермальные катушки сделаны из.
| Класс | Почему конкретно | Берегитесь |
|---|---|---|
| Gr1 | Самая высокая пластичность, самые узкие радиусы изгиба | Самая низкая прочность; редко требуется по отношению к Gr2 |
| Gr2 | Оптимальный баланс затрат/формы/коррозии | Риск трещины выше 80 °C морской воды |
| Gr7 | 0,15% Pd; сопротивляется расщелинам и восстанавливающей кислоте | Премиальная цена; только там, где риск реален |
| Gr9 | Ti-3Al-2,5V; более высокая прочность/усталость | Менее формируемая; гидравлическая/аэрокосмическая |
| Gr12 | 0,3Мо - 0,8Ni; щель горячего хлорида рассола | Использовать, когда Gr7 все еще горячие щели |
Для хлорщелочной пошлины, опирайтесь на Gr7 бесшовная трубка; для нефтехимических редукторов, Gr12 Не позволяйте поставщику по умолчанию Gr2 в восстановительной кислоте только потому, что она есть на складе - см. трещину ниже.
В низкохлоридной, почти нейтральной, окружающей среде-мягкая вода с замкнутым контуром, например-правильно подобранная нержавеющая сталь часто адекватна и намного дешевле, а длительный срок службы титана в морской воде не оправдывает его стоимость там. И наоборот, не опускайте с Gr2, чтобы сэкономить деньги в восстановительной кислоте только потому, что поставщик имеет Gr2 в наличии; Решение о классе должно следовать химии, а не инвентарю.
Коррозионная стойкость средней
Морская вода и рассол: Пассивная пленка титана стабильна в хлоридах, поэтому Gr2 является по умолчанию для опреснение Обслуживание надежно от 0 до ~ 80 °C при нейтральном рН; выше этого или при стагнации укажите Gr7. Хлор-щелочи: Теплая, концентрированная, часто кислотная сторона хлор-щелочной ячейки находится именно там, где Gr7 Пей для себя. Восстановление кислот (HCl, H2SO4 ниже кипения, фосфорная): Gr2 сопротивляется им при умеренной концентрации и температуре; при агрессивном восстановительном обслуживании Gr7 или Gr12. Геотермальная/добываемая вода: высокий хлорид плюс повышенная температура плюс точки истирания прямо на Gr2 катушка с хорошей фильтрациейОбновлено до Gr7/Gr12, где рассол горячий. Окисляющие кислоты (азотная, хромная) и большинство органических веществ: титан превосходный, но всегда подтверждайте точную концентрацию и любое загрязнение фторидом-фторид является одним из распространенных видов, которые быстро атакуют титан.
Во-первых, любой фторид-даже следовая фтористоводородная кислота, переносимая с другого устройства, или некоторые чистящие средства-быстро атакует титан и является единственным распространенным видом, который побеждает пассивную пленку; запретить фториды из любой катушки, которая контактирует с титаном. Во-вторых, титан отлично окисляет кислоты, такие как азот и хром, но смеси, которые становятся восстанавливающими, или которые содержат ионы тяжелых металлов, такие как трехвалентное железо или хлорид меди, могут изменить поведение в неправильном направлении; когда химия смешивается, попросите тестовый купон, прежде чем совершать полную катушку.
Ловушка щелевой коррозии: почему питтинг — не главная угроза
Покупатели беспокоятся о точечной обработке; в чистой морской воде коммерчески чистый титан, по сути, не пробивает. Коррозия щели - Риск трещины повышается с температурой и падает с течением: сохраняйте скорость около 1,5 м/с, избегайте узких трещин из резины в титан и используйте металлические прокладки, где это возможно.
Именно поэтому a U-bent SB338 конденсаторная труба и катушка не является взаимозаменяемой только по причине коррозии: U-изгиб имеет один большой контролируемый изгиб; катушка имеет много мелких, каждый из которых является потенциальной расщелиной и местом усталости, если он недоопределен.
Практический контрольный список Crevic: поддерживать скорость на уровне или выше примерно 1,5 м/с таким образом, чтобы отложения не оседали; указывать металлические или ПТФЭ прокладки, а не плотные резино-титановые поверхности; избегать мертвых ножек и заглушек при застаивании жидкости; Если трещина неизбежна и высокая температура, прекратите обсуждение толщины стенок и переместите класс в Gr7, или Gr12, если рассол также горячий и концентрированный.
Ограничения и способы отказа
Титановые катушки не хрупкие, но они не могут быть предсказуемыми способами. Перечислен по состоянию, а не по категории учебников, поэтому вы можете сопоставить каждый из них с вашим собственным растением:
Коррозия трещин (прокладки, стыки, отложения)
Формируется в плотных, низкокислородных пространствах-под прокладками, в рулонах труб, внутри обрастания. Хуже горячий и застойный. Смягчение с потоком ≥ 1,5 м/с, металлические прокладки и Gr7/Gr12, где трещина не может быть удалена.
Эрозия от твердых частиц и высокой скорости
Сырая морская вода, суспензия, рассол и плохо фильтрованная охлаждающая вода несут песок и навес, которые разрушают стену на высокой скорости. Это аргумент в пользу фильтрации и контроля скорости, а не только для более толщины стены.
Загрязнение и биообрастание
Титан останавливает коррозию, но не рост морской среды. Надувание сокращает теплопередачу, повышает перепад давления и, что еще хуже, создает трещины, которые затем разъедают. Программа хлорирования или биоцида плюс график очистки является частью спецификации материала, а не запоздалой мыслью.
Водородная хрупкость
Водород от катодной чрезмерной защиты, или собранный во время сварки или покрытия, диффундирует в титан и делает его хрупким. Классическим признаком является синий или соломенный (загрязненный) шов. Контролируйте потенциал защиты и сварка под надлежащим аргоновым экранированием.
Стрессовая коррозия трещины от остаточного стресса холодного изгиба
Холодная изгиба сохраняет остаточное напряжение в катушке. В агрессивной среде, которая является триггером для SCC. Стандартной защитой является отжиг с облегчением напряжения после формования (обычно 650 - 800 °C в зависимости от сорта). Попросите об этом прямо-не предполагайте, что это было сделано.
Усталость (тепловой цикл и вибрация)
Повторяющиеся нагрев/охлаждение и вибрация насоса циклически загружают изгибы. Правильные опоры, расширения и не принуждение катушки к выравниванию во время установки предотвращают усталостные трещины. Жесткие опоры, которые борются с тепловым ростом, являются распространенной ошибкой установки.
Гальваническая атака прилегающих металлов
Титан является благородным в морской воде. Включите его в углеродистую сталь или алюминий в электролите, и другой металл разъедает быстрее, а не титан. Управляйте этим с изоляционными рукавами, непроводящими прокладками и покрытиями; обзор всей сборки, а не только трубки.
Изготовление повреждений (загрязненное сварное, встроенное железо)
Сварный шов, изготовленный без адекватной газовой защиты или частицы железа, встроенные из грязных инструментов, становится первым местом, чтобы выйти из строя. Требуются PMI, травление и чистый титановый инструмент; синий сварный шов должен быть отклонен на виду.
Катушка против кожухотрубного / U-образного: компромисс по компактности
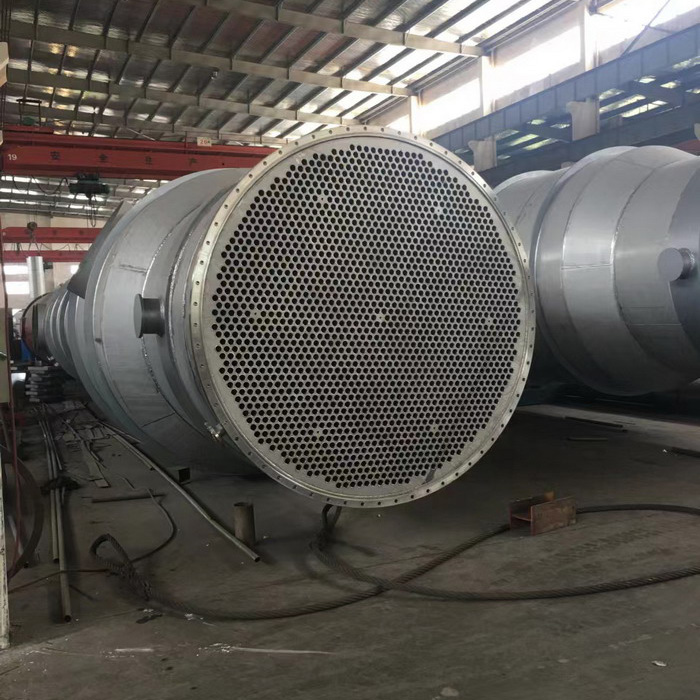
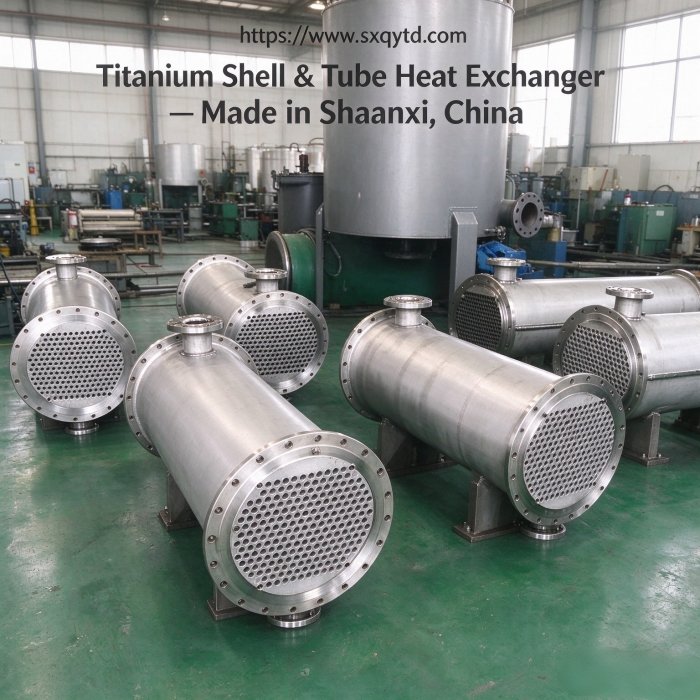
Катушка выигрывает по площади и погружению: бросьте ее в бак для нагрева или охлаждения, и вы получите огромную площадь поверхности в небольшом объеме без оболочки. Опреснение соляных нагревателей и гальванических ванн используют иммерсионные катушки. A Обменник оболочки и трубки или U-bent Правило: выбирайте катушку для компактного погружения и малой и средней нагрузки; выбирайте оболочку и трубу, когда давление высокое, загрязнение агрессивное, или вы должны очистить трубы механически. Катушка, которую вы не можете очистить, будет загрязнять, а затем трещина-точно цепь отказа выше.
Стоимость следует той же логике. Катушка, как правило, дешевле изготовить для цистерны, потому что нет оболочки, нет трубного листа труда, и след небольшой-часто он падает в существующие суда. Корпус и труба стоит дороже, но зарабатывает его обратно, когда вы должны тянуть и чистить трубы на службе загрязнения или держать 30 бар плюс. Для модернизации, где вы не можете установить корпус, катушка иногда является единственным вариантом; для новой большой работы с грязной жидкостью оболочка и трубка является более безопасным выбором общей стоимости.
Изготовление, тестирование и калибровка, которые вам нужны
Укажите процесс таким образом, чтобы котировка была сопоставима между мельницами. Проверка уровня PMI, холодный вытягивание или пильгеринг до размера, промежуточный и окончательный отжиг (650 - 800 °C), намотка оправки, травление, затем проверка. Тестирование должно включать в себя холодный ток или UT на сырой трубке, гидростатическое при~1,5× проектном давлении и испытание на герметичность воздуха под водой для отверстий. шаг, общая длина и радиус изгиба; подтвердить минимальный радиус изгиба против стены, чтобы избежать овальности. Всегда требуется MTR/MTC с тепловым номером - для Экспорт катушек Это не подлежит обсуждению для прослеживаемости.
В отношении допусков и документов. Подтвердите OD и стенку к таблице B338, которую вы указываете, а не оставляете ее на стандарт мельницы, и укажите размеры ноги прямой длины, где катушка соответствует соплу сосуда. Требуйте MTR перечислить количество тепла, химию и результаты растяжения, и храните этот сертификат с файлом оборудования - годы спустя, когда возникает вопрос, номер тепла позволяет проследить катушку до ее расплава. Для экспорта, соедините катушку с чистым MTC и, если проект требует этого, проверка третьей стороны.
Применение по отраслям
- Опреснение: нагреватели, испарители, конденсаторы - Gr2 спиральная труба для мультиэффектных испарителей.
- Хлор-щелочи: теплая, кислотная, богатая хлоридом сторона- Gr7 Трубка и катушка.
- Геотермальная и производимая вода: Горячий высокохлоридный рассол- GR2 с фильтрациейОбновление до Gr7/Gr12, если горячий.
- Электрогальванирование/анодирование: Нагревание и охлаждение катушек в гальванических ваннах.
- Морские и морские: Охлаждение верхнего уровня, контроль температуры морской воды, аквариум/аквакультура.
- Фармацевтика и продукты питания: санитарный, нереактивный теплообмен; пара с Пластина Gr2 Оборудование.
- Мощность: конденсатор и холодильная катушка, где конденсаторная трубка Надежность имеет значение.
Во всех этих случаях катушка преуспевает, когда спецификация соответствует обязанности: катушка опреснения испарителя живет или умирает от контроля расщелины и сорта; хлор-щелочная катушка с самого начала является работой Gr7; геотермальная катушка нуждается в фильтрации так же, как и титан. Соответствие сорту и геометрии фактической жидкости-не по умолчанию каталога-это вся игра.
Итог: как указать титановую катушку
Начните со среды и температуры, а не с прайс-листа. Для чистой морской воды или нейтрального обслуживания при или ниже 80 °C, класс 2 является правильным по умолчанию и будет дольше установки. В момент, когда сервис становится уменьшающим, склонным к трещинам или горячим, перейти на Gr7, и в Gr12 для горячих хлоридных рассолов. Держите радиус изгиба на ≥1,5 × OD, требуйте отжиг от напряжения после формовки, Поддерживайте скорость около 1,5 м/с и требуйте MTR. Выберите катушку для компактного погружения и оболочко-трубный обменник, когда давление или очищаемость правил.
Выберите оболочку-и-трубу/U-bend вместо этого, если Конструктивное давление высокое ✓ Вы должны механически чистить трубы ✓ Обязательность очень большое загрязнение агрессивно с плохим доступом.
Выберите Gr2, если Чистая морская вода/нейтральная, затратоориентированная. Выберите Gr7, если снижение кислотного или трещинного риска/и 80°C морской воды. Выберите Gr12, если Горячий хлорид рассол щель. Выберите Gr9, если Высокая прочность/утомляемость/гидравлическая.
Готовы к цитированию ? Отправьте нам среду, температуру, давление, уровень хлорида, рН, скорость потока и эскиз с OD, стенкой, диаметром катушки, шагом и длиной. Gr2 бесшовная трубка и может снабжать Свернутые трубы с MTC. Запрос цитаты
В качестве конкретного примера того, что отправить на мельницу: среда = морская вода плюс 3% рассола; температура = 75°C max; давление = 6 бар; хлорид =~ 30000 ppm; pH = 7,5; скорость = 2 м/с; обязанность = погружный нагреватель в резервуаре; размер = 19,05 мм OD × 1,2 мм стенка, диаметр катушки 600 мм, 8 витков, всего 40 м. Из этого, класс 2 правильный, радиус изгиба 1,5 × тонкий, требуется отжиг для снятия напряжения, и MTR с номером тепла является обязательным. Краткое ТЗ на полстраницы, как это, даёт реальную цену вместо догадок.
Покупатели забывают о том, что катушка кораблей как компактная катушка, что является реальным преимуществом при перевозке и обработке на месте, но она должна поддерживаться на весь диаметр и никогда не тащиться одной ногой; или изгибы принимают набор, который вы не можете выпрямить. Отметьте руку катушки (левый или правый ветер) и конечная ориентация на чертеж так, чтобы он упал в сосуд в правильном направлении. Катушка, доставленная неправильной рукой, - это перестройка, а не вращение.
Часто задаваемые вопросы
Какой класс титана я должен указать для катушки в морской воде?
Для чистой морской воды при температуре или ниже 80 C и нейтральном рН, класс 2 является правильным по умолчанию и обычно длится от 20 до 30 лет.
Каков минимальный радиус изгиба для трубки титановой катушки?
В качестве практического правила, держите радиус изгиба центральной линии в 1,5 раза больше внешнего диаметра или больше. Более узкие радиусы могут овализировать трубку, тоньше стенки на внешней стороне изгиба и сохранить остаточное напряжение. Radii ниже 1,5x OD требуют заказной отжига инструментов и оправки для снятия напряжения после формовки.
Почему моя титановая катушка нуждается в отжиге от стресса после изгиба?
Холодная изгиба сохраняет остаточное напряжение в металле. В хлоридной или кислой среде, что остаточное напряжение является триггером для коррозионного растрескивания под напряжением. Отжиг от стресса, как правило, от 650 до 800 C в зависимости от сорта, снимает напряжение и восстанавливает пластичность. Попросите об этом явно, а не предполагая, что это было сделано.
Что убивает титановые катушки в реальной службе?
Основной причиной является коррозия трещин, а не точечная-она образуется под прокладками, в трубно-листовых соединениях и внутри отложений, и ухудшается с жаром и застоем. Следующими причинами являются эрозия твердых веществ на высокой скорости, обрастание, которое создает новые щели, водородное охрупчивание от чрезмерной защиты или плохих сварных швов, усталость и гальваническая атака соседних углеродистой стали или алюминия.
Катушка или оболочка-трубный обменник-что выбрать?
Выберите катушку для компактного погружения нагрева или охлаждения в резервуаре, плотного пространства, или от малого до среднего и модифицированной работы. Выберите оболочку и трубку или U-bent обменник, когда проектное давление высокое, вы должны механически очистить трубы, долг очень большой, или обрастание агрессивное с плохим доступом.
Могут ли титановые катушки обрабатывать восстановительные кислоты, такие как соляная кислота?
Коммерчески чистый класс 2 сопротивляется соляной и серной кислоте при умеренной концентрации и температуре, но при агрессивном восстановительном обслуживании он может быть превзойден. Для снижения кислот и склонных к трещинам обязанностей, класс 7 с добавлением палладия является более безопасным выбором, а класс 12 для горячих хлоридных рассолов. Всегда подтверждайте концентрацию, температуру и любое содержание фтора.
Какая документация мне должна понадобиться для титановой катушки?
Для экспорта и критического обслуживания также запрашивайте отчеты PMI, гидростатический, холодный ток или UT, как указано. Тепловой номер - это то, что делает катушку отслеживаемой, если проблема появляется годами позже.
Опишите ваши требования — марка, размер и количество. Ответим в течение 24 часов.
Предпочитаете чат? WhatsApp +86 188 2967 9311 или напишите на sales@sxqytd.com.
- Что такое титан фланец| ASME B16.5 ASTM B381 Gr2 Gr5 титановые флажк
- ASME B16.5 титановая флажка класса 2 DN100-DN600 Класс 150/300 FOB
- Gr2 Titanium Sheet Price FOB Shanghai | ASTM B265 In Stock
- Titanium Price Today (26 октября 2026 г.): отчет о рынке Китая
- Цена на титан сегодня (23 октября 2026 г.): пластина, трубка, стерже
Контактное лицо: Wang Xiaoning
Телефон: +86-917-355-7966
Эл. почта: sales@sxqytd.com
WhatsApp: +86 188 2967 9311
Компания: Shaanxi Qianyi Tuoda Technology Co., Ltd
Адрес: Floor 4, Building 4, No. 188 Gaoxin Avenue, High-tech Zone, Baoji City, Shaanxi Province, China